
 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska

Чертеж листового металла может выглядеть полным, но при этом оставлять без ответа важные вопросы, касающиеся производства. Для изготовителя отсутствие информации о материале, толщине, направлении изгиба, допусках, обработке поверхности или требованиях к сборке может привести к запросам на уточнение, пересмотру цен или задержкам в производстве.
Для команд, занимающихся закупками, и инженеров-механиков хороший чертеж делает больше, чем просто описывает готовую деталь. Он должен предоставлять достаточно информации, чтобы изготовитель мог понять, что необходимо контролировать, что может изменяться и какие характеристики имеют решающее значение для производительности приложения.
Данное руководство посвящено информации, оказывающей наибольшее влияние на изготовление изделий из листового металла, в частности, корпусов, кронштейнов, панелей, шкафов и других металлических компонентов.
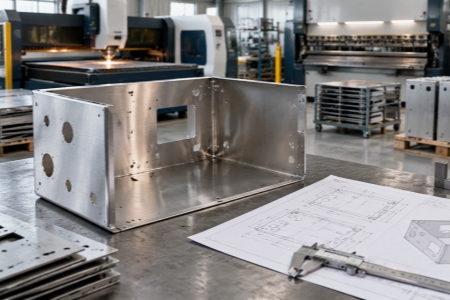
1. Четко укажите марку материала.
Выбор материала влияет на прочность, коррозионную стойкость, свойства при формовке, сварку, качество обработки поверхности и, в конечном итоге, на стоимость. Простое написание «сталь» или «нержавеющая сталь» редко бывает достаточным для начала производства.
| Информация о чертеже | Пример | Почему это важно |
|---|---|---|
| Материальное семейство | Углеродистая сталь | Определяет основные характеристики материала. |
| Оценка | SUS304 / 316L | Контролирует механические свойства и коррозионную стойкость. |
| Толщина | 2,0 мм | Влияет на резку, формовку и прочность. |
| Материальный стандарт | Применимые спецификации ASTM/EN/JIS | Уменьшает количество ошибок при интерпретации материалов. |
Если компонент будет подвергаться воздействию влаги, химических веществ, внешних условий или коррозионной среды, требования к материалу следует определить до начала изготовления, а не полагаться на обработку поверхности для компенсации неподходящего основного материала.
2. Определяйте толщину листа, а не полагайтесь на номинальную прочность.
Две детали, изготовленные из одного и того же материала, могут вести себя совершенно по-разному, если их толщина различается. Толщина листа влияет на усилие изгиба, минимальный радиус изгиба, жесткость детали, вес и параметры сварки.
Например, если кронштейн обозначен просто как «кронштейн из нержавеющей стали», то ряд производственных параметров остаются нерешенными. Более полезный чертеж должен точно указывать марку и толщину стали, а также необходимые окончательные размеры.
Толщина также должна быть одинаковой во всем пакете чертежей. Если на развертке, 3D-модели и 2D-чертеже указаны разные значения толщины, поставщику, возможно, придется остановить производство до устранения несоответствия.
3. Укажите расположение и направление изгибов.
Изгиб является одной из наиболее распространенных причин расхождений в размерах между CAD-моделью и готовым изделием из листового металла. Инженеры должны четко обозначать линии изгиба, углы изгиба и важные внутренние или внешние размеры.
| Деталь изгиба | Указанная информация |
|---|---|
| Угол изгиба | Например, 90° |
| Радиус изгиба | Внутренний радиус или применимые требования к формовке |
| Направление изгиба | Вверх/вниз или заданное опорное направление |
| Критический размер изгиба | Размер, влияющий на сборку или посадку |
Если определенный радиус имеет важное функциональное значение, это следует четко указать. В противном случае изготовитель может выбрать наиболее подходящую комбинацию инструментов, исходя из материала и толщины.
Для проектов, требующих повторяемой резки, формовки и контроля размеров, работа с Услуги по прецизионной обработке листового металла. Это также может помочь инженерам оценить, насколько заданная геометрия пригодна для производства.
4. Определите критически важные параметры.
Не все размеры детали из листового металла требуют одинакового уровня контроля. Рассмотрение каждого измерения как одинаково важного может неоправданно увеличить себестоимость производства и время контроля.
Более эффективный подход заключается в определении размеров, которые непосредственно влияют на сборку, герметизацию, электрический зазор, монтаж или взаимодействие с другим компонентом.
Например, на корпусе электротехнического оборудования расположение монтажных отверстий может быть важнее, чем нефункциональный внешний габаритный размер. На чертеже это различие должно быть четко обозначено.
Для высокоточных применений инженеры могут использовать соответствующие геометрические допуски или четко определенные допуски на размеры, вместо того чтобы добавлять излишне жесткие допуски к каждой детали.
5. Тщательно определите размеры и расположение отверстий.
Отверстия часто используются для крепежных элементов, монтажа, вентиляции, ввода кабелей, петель, ручек и электрических компонентов. Их диаметр и расположение могут напрямую влиять на окончательную сборку.
Для производственного чертежа укажите:
- Диаметр отверстия или соответствующий стандарт отверстия
- расположение центра отверстия
- Количество
- Спецификация резьбы, где это применимо
- Требования к зенковке или углублению
- Допуск по положению при необходимости
Повторяющиеся отверстия предпочтительно размечать по четкой базовой линии или шаблону, а не создавать длинную цепочку размеров. Это уменьшает накопленное отклонение размеров и упрощает контроль.
6. Требования к отделке поверхности следует указывать отдельно.
«Хорошая чистота поверхности» — недостаточно точное требование к производству. При обработке поверхности следует указывать предполагаемый процесс и, при необходимости, требования к внешнему виду или эксплуатационным характеристикам.
| Требование | Пример информации | Типичное назначение |
|---|---|---|
| Порошковое покрытие | Цветовые ориентиры и требования к отделке. | Защита от коррозии и внешний вид |
| Анодирование | При необходимости укажите соответствующий сорт/цвет. | Защита алюминиевой поверхности |
| Гальваническое покрытие | Тип покрытия и требуемые характеристики | Требования к коррозии и функциональным характеристикам |
| Матовая отделка | Указанное направление или поверхность | Контролируемый внешний вид |
Также полезно определить поверхности, которые должны оставаться свободными от видимых следов. Это особенно важно для передних панелей, корпусов оборудования и компонентов, контактирующих с клиентами.
7. Объясните требования к сварке и сборке.
На чертеже должно быть указано, какие компоненты привариваются, как они расположены и какие сварные швы имеют функциональное значение. Если для конечного изделия требуется контроль размеров после сварки, это требование также должно быть указано.
Для изготовленных узлов полезной информацией может быть следующее:
- Место сварки
- Тип сварки
- Размер сварного шва там, где это необходимо.
- Требования к непрерывной или прерывистой сварке
- Требования к внешнему виду видимой стороны
- Требования к финишной обработке после сварки
- Размеры окончательной сборки
Не для каждого сварного шва требуется подробная спецификация. Цель состоит в том, чтобы предоставить изготовителю достаточно информации для понимания функциональных требований, не ограничивая при этом излишне используемый метод производства.
Для крупных узлов это особенно важно, когда готовый компонент должен сохранять соосность между несколькими панелями, кронштейнами или конструктивными элементами. Четкий сборочный чертеж может предотвратить проблемы, которые трудно исправить после сварки.
8. При необходимости указывайте развертку или производственные данные.
Завершенная 3D-модель описывает окончательную геометрию, но изготовление детали из листового металла начинается с плоского листа. Взаимосвязь между готовой деталью и разработанной для нее плоской разверткой зависит от толщины материала, радиуса изгиба, оснастки и процесса изготовления.
По этой причине производственные бригады обычно работают с файлами САПР вместе с двухмерными производственными чертежами. Когда заказчик предоставляет развертку, ее следует рассматривать как контролируемую производственную информацию и сверять с окончательной версией чертежа.
Для таких компонентов, как Металлическая панель, изготовленная на заказ.На чертеже должны быть четко обозначены вырезанные и сформированные элементы. Схема расположения отверстий, точки крепления, изгибы, толщина материала и обработка поверхности должны соответствовать последней редакции.
9. Укажите необходимые точки проверки.
Контроль качества становится намного эффективнее, когда на чертеже четко указано, что именно необходимо проверить. В этом случае план контроля качества производства может быть сосредоточен на размерах и характеристиках, влияющих на функциональность.
| Особенность | Возможный метод проверки | Приоритет |
|---|---|---|
| Габаритные размеры | Штангенциркуль / высотомер / координатно-измерительная машина (где применимо) | Зависимость от сборки |
| Диаметр отверстия | Штангенциркуль / калибровочный инструмент | Зависит от типа крепежа |
| положение отверстия | Координатно-измерительная машина / контроль приспособлений / измерение размеров | Зависимость от сборки |
| Угол изгиба | Угловой измеритель | Зависимость от соответствия |
| Отделка поверхности | Визуальный или заданный метод проверки | Зависит от приложения |
При проектировании шкафов и каркасов при проверке следует также учитывать взаимосвязь между отдельными изготовленными деталями после сборки. Компонент может соответствовать своим индивидуальным размерам, но при этом создавать проблемы при сборке, если не контролировать накопленные отклонения.
10. Контроль версий чертежей и согласованности файлов.
Даже технически точный чертеж может вызвать проблемы в производстве, если поставщик получит несколько вариантов одной и той же детали.
Каждый производственный чертеж должен иметь идентификатор версии и историю изменений. При изменении размеров, материала, положения отверстий, отделки или требований к сборке в версии должно быть четко указано, что было изменено.
Двумерный чертеж, трехмерная CAD-модель, развертка, спецификация материалов и заказ на закупку также должны по возможности ссылаться на одну и ту же версию. Эта простая практика управления документацией может предотвратить распространенную производственную проблему: изготовление правильной детали по устаревшему файлу.
Это особенно важно для Изготовление каркасов шкафов из листового металла проект, в рамках которого может потребоваться вырезать, согнуть, сварить, скрепить, обработать и собрать несколько отдельных деталей в соответствии с одной контролируемой версией продукта.
Перед запросом предложений необходимо провести практическую проверку чертежей.
Перед отправкой проекта по обработке листового металла поставщику, инженеры и заказчики могут воспользоваться следующим кратким обзором:
| Проверять | Готовый? |
|---|---|
| Определены марка и толщина материала. | □ |
| Определены критические параметры. | □ |
| Указаны углы изгиба и важные радиусы. | □ |
| Размеры отверстий, резьба и их расположение указаны четко. | □ |
| Обработка поверхности определяется | □ |
| Требования к сварке и сборке ясны. | □ |
| Определены требования к проверке. | □ |
| Номера версий чертежа и САПР совпадают. | □ |
От эскиза до производства
Тщательно подготовленный чертеж дает производителю изделий из листового металла гораздо более четкую цель производства. Он также позволяет поставщикам выявлять потенциальные проблемы до начала производства, а не после завершения первой партии.
Для проектов, включающих сложные формованные детали, корпуса оборудования, кронштейны, шкафы или сварные узлы, наиболее полезным чертежом является не обязательно тот, который содержит наибольшее количество размеров. Это тот чертеж, который четко отделяет критически важные требования от обычных производственных отклонений.
На этапе составления коммерческого предложения предоставление информации о материале, толщине, размерах, допусках, обработке поверхности, требованиях к сборке, годовом или серийном объеме производства, а также соответствующих файлах САПР позволяет производственной команде оценить процесс и подготовить более надежное коммерческое предложение.


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ