Волоконно-лазерная резка против ЧПУ-перфорации: что лучше для вашего проекта по обработке листового металла?
Первым шагом в преобразовании 3D CAD-модели в физическую деталь из листового металла является вырубка — вырезание плоского 2D-профиля из сырья. В современном производстве изделий из листового металла инженеры и менеджеры по закупкам должны выбирать между двумя доминирующими технологиями: лазерной резкой с волоконным лазером и ЧПУ-перфорацией. Хотя обе машины достигают одной и той же фундаментальной цели — разделения металла, их механика работы, стоимость оснастки и физическое воздействие на сырье кардинально различаются.
Выбор неправильной технологии резки на этапе проектирования с учетом технологичности производства (DFM) может неоправданно увеличить бюджет на оснастку, ухудшить качество кромок и задержать сроки производства. Для оптимизации вашей производственной стратегии крайне важно понимать технические ограничения каждого метода. Здесь представлено авторитетное, подробное сравнение, которое поможет вам определить, какая технология резки лучше всего подходит для ваших конкретных требований к оборудованию.
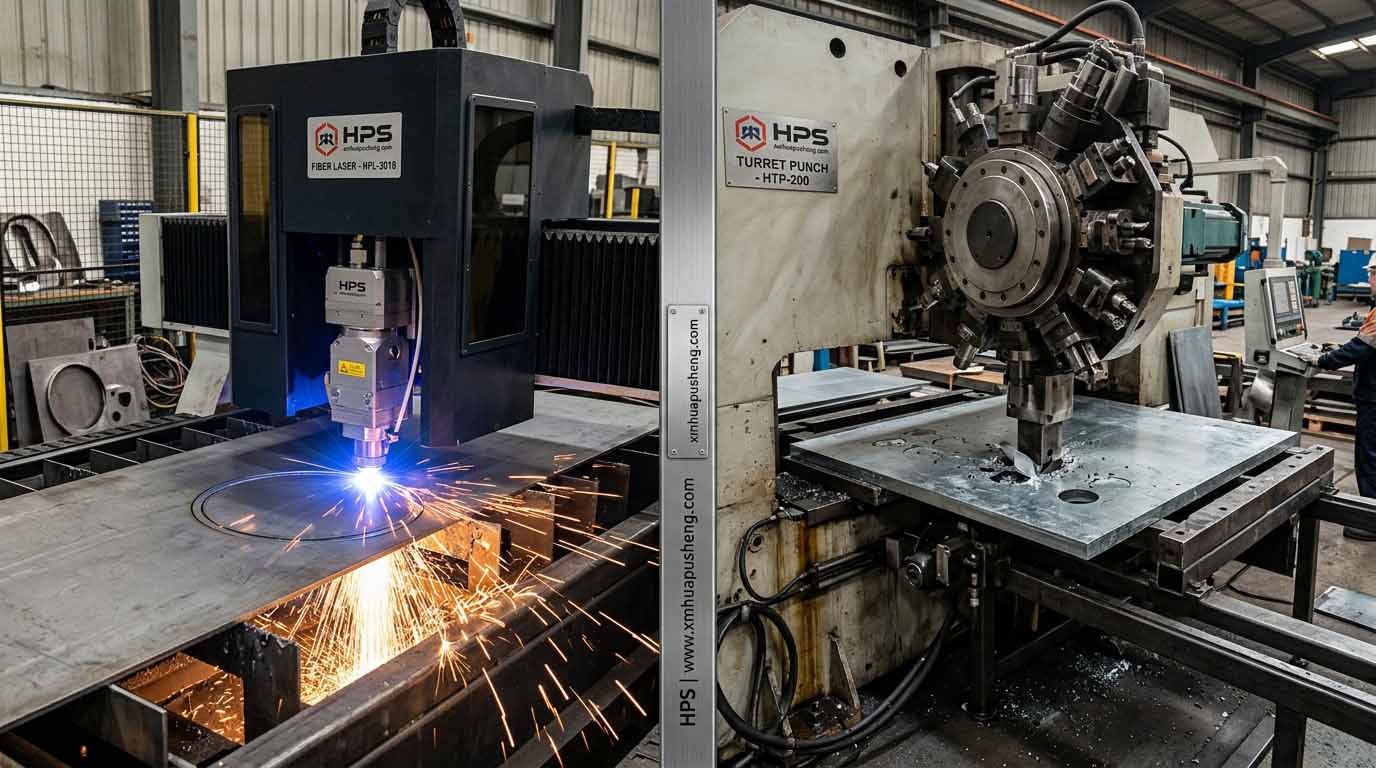
Волоконно-лазерная резка использует высококонцентрированный луч света, генерируемый активными оптическими волокнами и направляемый непосредственно к режущей головке без необходимости использования сложных зеркал. Благодаря использованию газов высокого давления (таких как азот для предотвращения окисления или кислород для ускорения процесса резки), лазер плавит и мгновенно испаряет металл. Поскольку лазерный луч имеет чрезвычайно узкую ширину пропила (часто менее 0,2 мм), он позволяет выполнять невероятно малые внутренние радиусы и острые углы.
Главное преимущество лазерной резки — абсолютная свобода выбора инструмента. Не требуются физические пуансоны или штампы. Если ваша инженерная команда загрузит сложную органическую геометрию с плавными изгибами и неровными вырезами, лазер безупречно выполнит её за считанные секунды. Это делает волоконные лазеры идеальным выбором для быстрого прототипирования и мелкосерийного и среднесерийного производства, особенно для высокоэстетичных изделий, таких как... Высокоточные шкафы из оцинкованной сталигде безупречное качество кромки без заусенцев является абсолютно обязательным условием.
В отличие от термического процесса лазерной резки, координатно-пробивной пресс с ЧПУ работает исключительно за счет механической силы сдвига. В станке размещена вращающаяся револьверная головка, заполненная десятками закаленных стальных пуансонов и матриц различной формы (квадраты, круги, прямоугольники). Листовой металл быстро перемещается вдоль осей X и Y с помощью зажимов, а гидравлический цилиндр проталкивает инструмент сквозь металл, штампуя требуемую форму и отправляя ее в контейнер для отходов, расположенный снизу.
В то время как лазер обводит периметр круга диаметром 2 дюйма (на это уходит несколько секунд), станок с ЧПУ может вырубить тот же самый круг за доли секунды одним ударом. Следовательно, если конструкция включает сотни одинаковых вентиляционных отверстий или стандартизированные монтажные сетки, то штамповка на станке с ЧПУ становится значительно быстрее. При масштабировании до массового производства это преимущество в количестве ударов в минуту (HPM) делает штамповку очень экономически выгодной.
Если оценивать только 2D-резку, лазеры часто выигрывают по гибкости. Однако станок с ЧПУ может выполнять операции, которые лазер физически не может: 3D-формование. Используя специальные формовочные инструменты в револьверной головке, станок может манипулировать осью Z металла.
Пресс-пробивной станок позволяет создавать вентиляционные решетки, электрические выемки, углубления, зенковки, экструдированные отверстия и даже нарезать резьбу непосредственно в плоском листе металла. Если деталь проектируется с помощью лазера, любые необходимые решетки или резьбовые отверстия должны быть выполнены на вторичном, трудоемком этапе механической обработки. Пресс-пробивной станок с ЧПУ одновременно выполняет резку и 3D-формовку на одной и той же станине. Такая консолидация значительно сокращает время обработки материала при изготовлении сложных деталей, таких как Корпуса для промышленного распределения электроэнергии.
Выбор между двумя технологиями в значительной степени определяется толщиной и отражательной способностью исходного материала. Современные волоконные лазеры мощностью от 12 до 20 кВт могут с невероятной легкостью разрезать углеродистую сталь толщиной 20 мм (или более). Они безупречно справляются с резкой толстых листов, не создавая при этом значительных механических нагрузок на компоненты станка.
Напротив, возможности ЧПУ-пробивки строго ограничены усилием гидравлического поршня. Пробивание обычно ограничено более тонкими материалами — как правило, максимум около 6 мм (1/4 дюйма) для низкоуглеродистой стали и еще тоньше для нержавеющей стали. Попытка пробить металл большей толщины приводит к быстрому износу инструмента, чрезмерной вибрации станка и сильной деформации кромок.
Однако для металлов с высокой отражательной способностью, таких как медь и латунь, старые CO2-лазеры испытывали трудности, поскольку луч отражался и повреждал оптику. Хотя современные волоконные лазеры гораздо лучше справляются с медью, штамповка остается очень надежной и не требующей нагрева альтернативой для высокопроводящих шин.
Поскольку лазерная резка — это термический процесс, она неизбежно создает зону термического воздействия (ЗТВ) вдоль линии реза. Экстремально сильный локальный нагрев изменяет металлургическую структуру кромки металла, что может незначительно упрочнить углеродистую сталь. Если ваша конструкция требует выполнения вторичной операции, например, нарезания резьбы в отверстии, вырезанном лазером, упрочненная кромка может быстро сломать резьбонарезной инструмент.
С другой стороны, штамповка на станках с ЧПУ — это процесс холодной механической резки. Она не изменяет твердость металла. Однако штамповка создает физический «закругленный» край на верхней стороне среза и небольшой острый заусенец на нижней стороне (зона отрыва). Для обеспечения безопасности и адгезии порошкового покрытия эти механические заусенцы необходимо удалять с помощью автоматизированных станков для снятия заусенцев, прежде чем детали поступят в цех гибки.
При проектировании с учетом технологичности производства выбор станка напрямую определяет, насколько мелкими могут быть ваши элементы. Общее инженерное правило для штамповки на станках с ЧПУ гласит, что диаметр отверстия должен быть равен или превышать толщину материала (диаметр ≥ 1 мм). Если вы попытаетесь пробить отверстие диаметром 1 мм в стали толщиной 2 мм, инструмент для штамповки сломается под давлением.
Волоконные лазеры обходят это физическое ограничение. Поскольку свет не оказывает никакого физического воздействия на лист, лазер может без проблем вырезать отверстия диаметром, равным половине толщины материала (диаметр ≥ 0,5T). Если ваша конструкция требует микроперфорации в толстом металле, лазерная резка — ваш единственный подходящий вариант.
Для прототипирования и мелкосерийного производства лазерная резка обходится дешевле, поскольку не требует первоначальных инвестиций в оснастку. Однако по мере увеличения объемов производства до десятков тысяч единиц, непревзойденная скорость станков с ЧПУ компенсирует первоначальные затраты на оснастку, что значительно снижает стоимость одной детали.
Самые передовые производители изделий из листового металла не заставляют OEM-производителей выбирать только один вариант. Элитные предприятия используют комбинированные станки или применяют обе технологии одновременно. Лазер может использоваться для резки сложных внешних контуров. Мощные телекоммуникационные стойкиВ то время как станок с ЧПУ используется для быстрой штамповки внутренней вентиляционной матрицы и формирования зенковок. Сотрудничество с производителем, оснащенным обеими технологиями, гарантирует обработку вашей продукции с использованием наиболее эффективного и экономически выгодного метода.
Почему на некоторых деталях из листового металла обнаруживаются «следы от надрезов»?
Следы от пробивки отверстий возникают при использовании станка с ЧПУ для вырезания больших изогнутых форм путем создания сотен маленьких, перекрывающихся круглых пуансонов. Это оставляет слегка волнистый или зазубренный край. Если требуется идеально гладкая, непрерывная кривая, лазерная резка является лучшим выбором.
Для штамповки на станках с ЧПУ требуются специальные инструменты?
Для стандартных квадратов, прямоугольников и кругов производители уже располагают обширными библиотеками стандартного инструментария. Однако, если ваш проект требует очень специфической формы (например, вырез под логотип или уникальный размер жалюзи), необходимо изготовить специальный штамповочный инструмент, что увеличит время выполнения заказа и первоначальные затраты.
Может ли лазерная резка вызвать деформацию металла?
Да. Если конструкция включает в себя большое скопление мелких отверстий, вырезанных очень близко друг к другу, интенсивный локальный нагрев от лазера может вызвать термическую деформацию или коробление тонкого металла. В таких специфических сценариях «высокой плотности перфорации» часто предпочтительнее использовать процесс холодной штамповки на станке с ЧПУ для обеспечения плоскостности листа.
 Получите расценки сейчас


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska