Развертывание оборудования в условиях открытого воздуха представляет собой серьезную инженерную проблему: коррозию. Когда изготовленные металлические детали постоянно подвергаются воздействию проливного дождя, солевых брызг с побережья и экстремальной влажности, окисление неизбежно, если материал не защищен должным образом. Для производителей оригинального оборудования (OEM) заржавевший корпус в полевых условиях не только выглядит непрофессионально, но и приводит к структурным повреждениям, аннулированию гарантий и катастрофическому повреждению чувствительной электроники, размещенной внутри.
Для предотвращения коррозии необходима многоуровневая стратегия защиты. Она начинается на этапе проектирования в САПР, в значительной степени зависит от правильного выбора сырья и завершается передовыми технологиями обработки поверхности. Если вы заказываете производство дорогостоящих наружных инфраструктурных объектов, понимание этих методов защиты от коррозии имеет решающее значение. Здесь представлено авторитетное руководство по проектированию и изготовлению компонентов из листового металла, способных выдерживать десятилетия в самых суровых условиях.
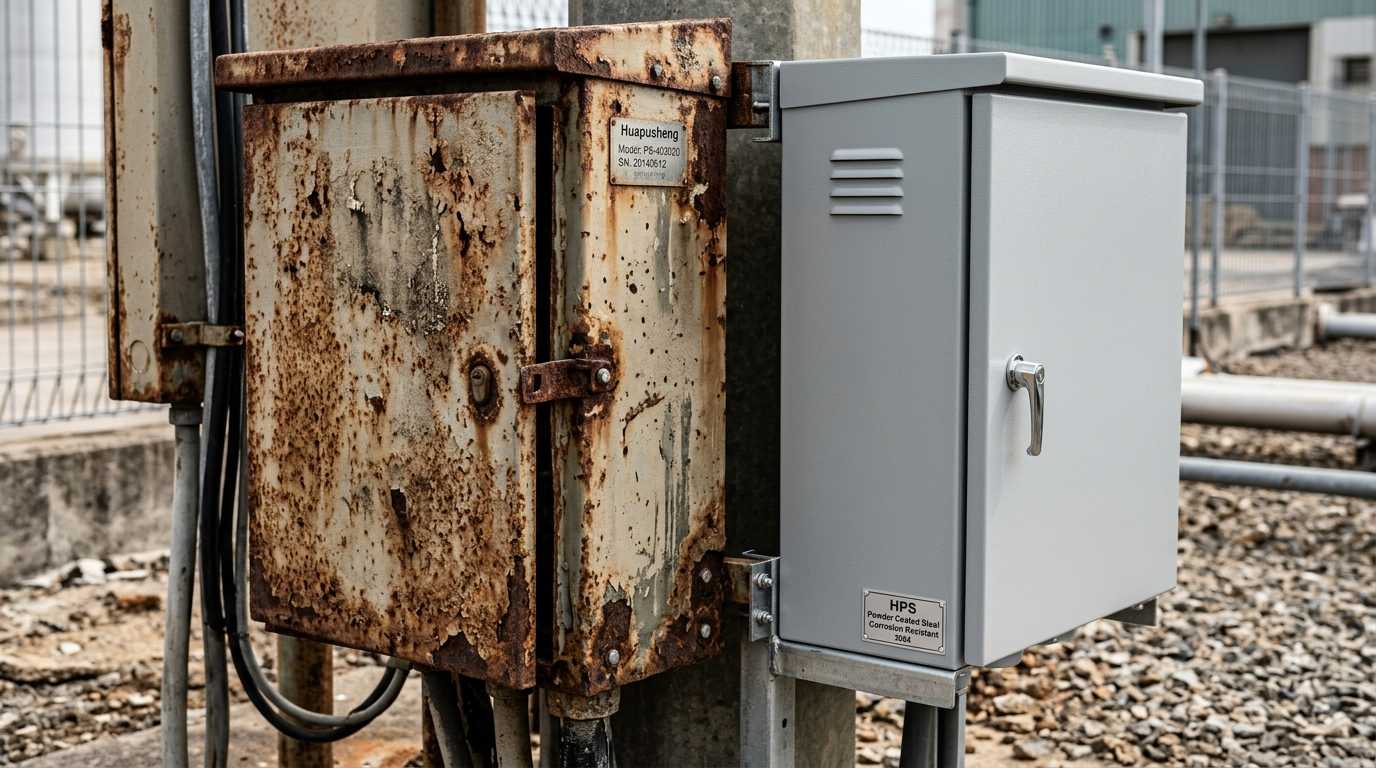
Наиболее эффективный способ предотвращения ржавчины — использовать металл, обладающий естественной устойчивостью к ней. Хотя стандартная холоднокатаная углеродистая сталь (ХКСС) является экономически выгодной, она начинает окисляться в течение нескольких часов после воздействия влаги. Для применения на открытом воздухе инженерам необходимо улучшить базовый материал.
Оцинкованная сталь (SECC/SGCC): Это наиболее распространенный материал для коммерческого оборудования, используемого на открытом воздухе. Углеродистая сталь покрыта микроскопическим слоем цинка, который действует как «жертвенный анод». Даже если верхний слой краски поцарапан, цинк окислится раньше, чем нижележащая сталь, эффективно останавливая распространение ржавчины. Этот материал широко используется в крупномасштабном производстве. Силовые шкафы из оцинкованной стали.
Нержавеющая сталь (304 и 316): Для морской среды, очистных сооружений или высококоррозионных промышленных зон использование нержавеющей стали обязательно. Содержание хрома в сплаве образует пассивный, самовосстанавливающийся оксидный слой. В то время как нержавеющая сталь марки 304 отлично подходит для общего использования на открытом воздухе, нержавеющая сталь марки 316 содержит молибден, который специально предотвращает точечную коррозию, вызванную морскими солевыми брызгами.
Если вам необходимо использовать стандартную углеродистую сталь или нанести на оцинкованную сталь неразрушимый грунтовочный слой, электрофорезное покрытие — это идеальное промышленное решение. В отличие от традиционного распыления жидких материалов, электрофорезное покрытие — это процесс погружения, при котором электрический ток используется для нанесения краски на металлическую деталь.
Благодаря тому, что металлическая деталь погружена в электрически заряженную жидкую ванну, покрытие проникает во все щели, глухие отверстия и складки, куда стандартный краскопульт никогда не доберется. Это обеспечивает 100% покрытие. В автомобильной и телекоммуникационной отраслях это особенно важно при проектировании. услуги по промышленной обработке поверхностей Подобно грунтовке E-coat в сочетании с верхним слоем порошковой краски, это золотой стандарт для достижения 1000-часового испытания в солевом тумане.
Порошковая покраска значительно превосходит стандартную жидкую краску для наружных металлических деталей. Сухой порошок электростатически наносится на заземленную металлическую деталь, а затем запекается в печи для полимеризации при высоких температурах (обычно около 200 °C). В результате этого процесса порошок плавится и сшивается, образуя твердую, высокопрочную полимерную оболочку.
Однако не все порошковые покрытия одинаковы. Для внутренних деталей широко используются эпоксидные порошки. Но для Влагостойкие металлические корпусаПроизводители оригинального оборудования (OEM) обязаны указывать в качестве материалов порошковые покрытия из полиэстера или полиуретана. Эпоксидные покрытия разрушаются и «мелеют» под воздействием ультрафиолетового (УФ) излучения, в то время как полиэфирные порошки, предназначенные для наружного применения, сохраняют свой цвет, блеск и структурную целостность даже после многих лет прямого воздействия солнечных лучей.
Одна из наиболее частых причин преждевременного выхода из строя металлических деталей, используемых на открытом воздухе, связана с явлением, известным как «краевой эффект». При резке металла лазером или штамповочным прессом образуется микроскопически острый край под углом 90 градусов. В процессе порошковой окраски поверхностное натяжение расплавленного полимера заставляет краску отслаиваться от этих острых краев, оставляя на углах опасно тонкий защитный слой.
Для борьбы с этим ведущие производители используют автоматизированные станки для закругления кромок перед нанесением какой-либо химической обработки. Путем механического перемещения абразивных щеток по обрезанным деталям острые углы превращаются в сглаженные радиусы (R-углы). Это гарантирует равномерное сцепление порошкового покрытия со всей деталью, полностью предотвращая образование потенциальных очагов коррозии на сложных поверхностях. Промышленные панели управления.
Предотвращение ржавчины — это не вопрос удачи; это тщательно продуманная наука, сочетающая в себе материаловедение и безупречное исполнение на заводе. При производстве наружных телекоммуникационных корпусов или инфраструктурного оборудования крайне важно, чтобы производитель понимал эти критически важные методы обработки поверхности, что является ключом к защите репутации вашего бренда.
В компании Huapusheng мы используем собственные линии предварительной обработки и передовые линии порошковой окраски. Мы строго контролируем весь процесс — от лазерной резки и автоматической закругления кромок до окончательной высокотемпературной полимеризации — гарантируя, что ваша продукция легко пройдет строгие 500-часовые и 1000-часовые испытания в солевом тумане. Проконсультируйтесь с нашими специалистами по изготовлению. Чтобы определить наиболее экономически эффективную стратегию защиты от коррозии для вашего следующего проекта, сделайте это сегодня.
Что такое испытание солевым туманом (ASTM B117)?
Испытание солевым туманом — это метод ускоренных коррозионных испытаний, используемый для оценки защитных свойств покрытия. Металлическая деталь помещается в герметичную камеру и подвергается воздействию непрерывного плотного тумана из 5%-ного раствора хлорида натрия. Прохождение испытания в течение 500 или 1000 часов является стандартным критерием долговечности при эксплуатации на открытом воздухе.
Может ли листовой алюминий ржаветь?
Алюминий не содержит железа, поэтому он не может «ржаветь» (образовывать красный оксид железа). Однако необработанный алюминий все же может подвергаться коррозии или окислению, образуя на своей поверхности белый порошкообразный слой. Для предотвращения этого алюминиевые детали, предназначенные для наружного применения, обычно защищают анодированием, хроматным конверсионным покрытием или полиэфирной порошковой краской.
Почему мне следует выбрать электрофорезное покрытие вместо стандартной грунтовки?
Стандартные грунтовки распыляются по прямой линии, что часто не позволяет обработать труднодоступные внутренние углы изогнутой детали из листового металла. Электрофорезное покрытие использует электрический заряд в жидкой ванне, заставляя антикоррозионную грунтовку равномерно сцепляться со 100% поверхности детали, что делает его значительно превосходящим другие методы для сложных геометрических форм.
 Получите расценки сейчас


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska