Почему так много конструкций из листового металла терпят неудачу в заводских условиях?
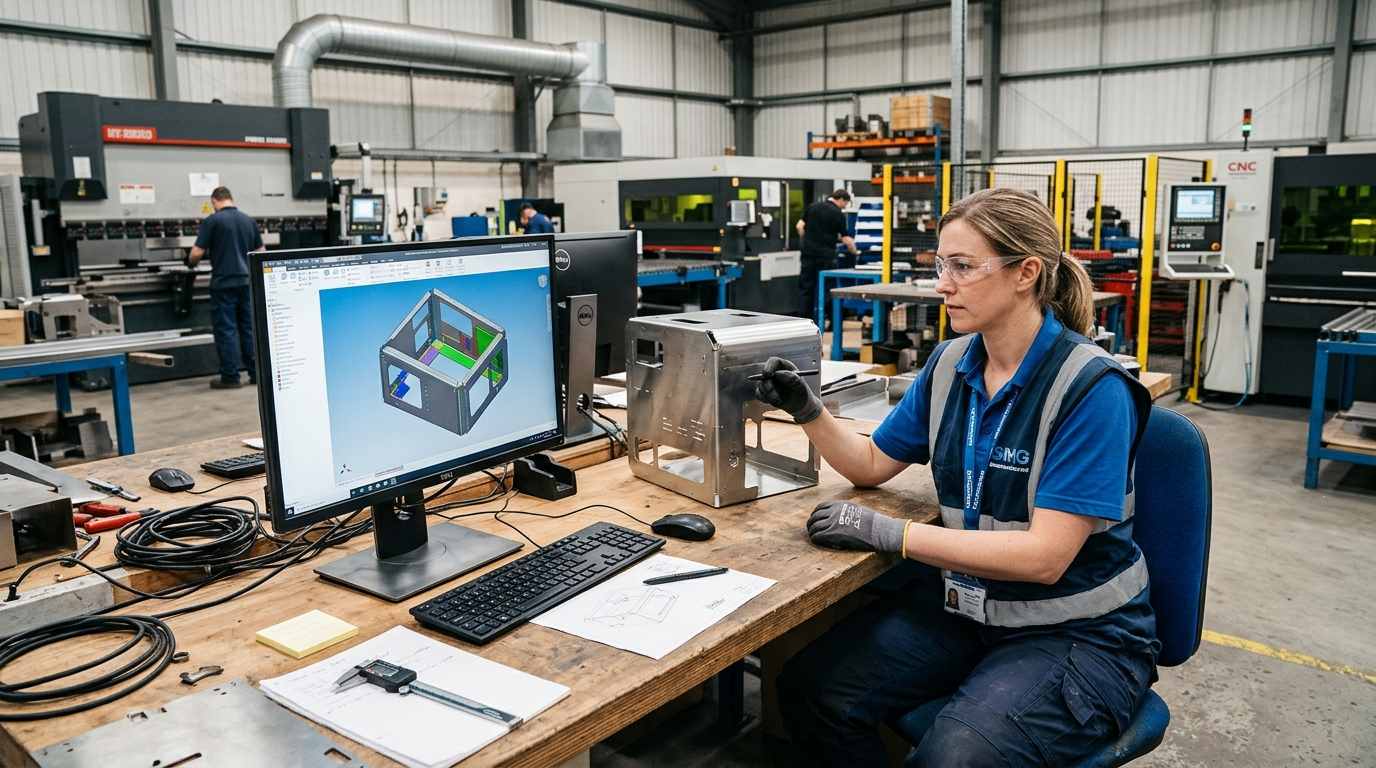
Проектирование деталей для изготовления из листового металла требует принципиально иного подхода по сравнению с обработкой на станках с ЧПУ или 3D-печатью. В производстве из листового металла плоский кусок металла вырезается, штампуется и сгибается в трехмерный структурный компонент. Хотя современное программное обеспечение CAD позволяет инженерам создавать чертежи практически любой сложной геометрии, именно преобразование этих цифровых линий в физические, экономически эффективные металлические детали становится критически важным с точки зрения проектирования для производства (DFM).
Неспособность оптимизировать конструкции для заводских условий часто приводит к серьезной деформации материала, растрескиванию при изгибах, увеличению брака и задержкам в производстве. Напротив, хорошо оптимизированная стратегия DFM не только ускоряет производственный процесс, но и может значительно снизить затраты на оснастку и рабочую силу. В этом подробном руководстве мы расскажем вам об основных передовых методах проектирования изделий из листового металла и выделим наиболее распространенные ошибки, которых следует избегать.
Основное правило проектирования листового металла связано с гибкой. Когда плоский лист вдавливается в V-образную матрицу листогибочного пресса, материал с внешней стороны изгиба растягивается, а с внутренней — сжимается. Чтобы предотвратить растрескивание или деформацию металла, инженеры должны указать правильный внутренний радиус изгиба.
Как правило, внутренний радиус изгиба должен быть как минимум равен толщине материала (1Т). Для более твердых материалов, таких как высокопрочная углеродистая сталь или некоторые алюминиевые сплавы аэрокосмического класса, этот минимальный радиус может потребоваться увеличить до 2Т или 3Т, чтобы предотвратить растрескивание. Кроме того, для снижения производственных затрат следует стремиться к поддержанию равномерного радиуса изгиба по всем изгибам одной детали. Это избавит оператора листогибочного пресса от необходимости трудоемкой смены инструмента между изгибами.
Размещение отверстий, пазов или вырезов слишком близко к линии сгиба — классический конструктивный недостаток. В процессе сгибания материал вблизи линии сгиба подвергается сильному напряжению. Если отверстие расположено в этой зоне деформации, оно растянется, приняв овальную форму, что сделает его непригодным для установки крепежных элементов или выравнивания конструкции.
Для обеспечения целостности элементов расстояние от края отверстия до начала изгиба должно быть не менее чем в 2,5 раза больше толщины материала плюс радиус изгиба (2,5T + R). Это правило особенно важно при проектировании сложных конструкций. Корпуса из листового металла на заказ Это требует точного выравнивания внутренних компонентов материнских плат и вентиляторов охлаждения. Если из-за пространственных ограничений отверстие необходимо разместить рядом с изгибом, вашему партнеру по производству, возможно, потребуется пробить отверстие после процесса гибки, что значительно увеличивает затраты на вторичную механическую обработку.
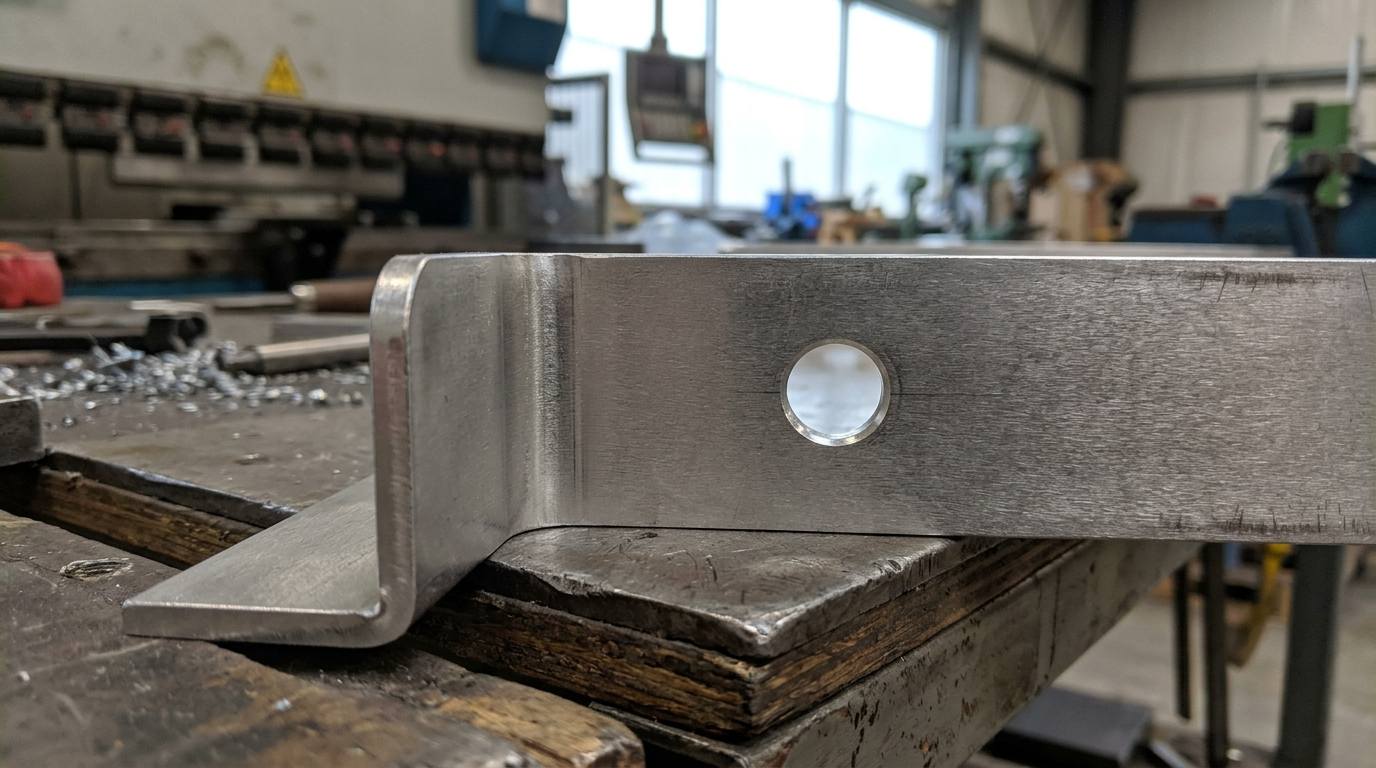
При изгибе листа вблизи края плоской заготовки может произойти разрыв прилегающего материала. Для предотвращения этого инженеры должны предусмотреть устройства для уменьшения изгиба. Устройство для уменьшения изгиба представляет собой небольшой надрез в материале, непосредственно прилегающем к линии изгиба, обеспечивающий металлу необходимое пространство для естественного растяжения.
Ширина зоны сглаживания изгиба должна быть как минимум равна толщине материала, а ее глубина должна немного выходить за радиус изгиба. Аналогично, нанесение фасок или закругленных углов на острые углы перед резкой металла не только повысит безопасность деталей для рабочих сборочной линии, но и улучшит адгезию порошкового покрытия.
Даже опытные инженеры-механики порой упускают из виду физические ограничения тяжелой техники. Ниже перечислены наиболее распространенные ошибки, нарушающие производственный процесс:
Указание излишне жестких допусков: Хотя обработка на станках с ЧПУ позволяет легко достичь допусков ±0,005 дюйма, требовать такой же точности от листогибочного пресса нереалистично и дорого. Если только конкретная точка крепления не требует строгой точности, следует полагаться на стандартные допуски для листового металла (обычно ±0,015 дюйма). Завышенные допуски вынуждают производителя использовать специализированный инструмент и увеличивают процент брака, что завышает ваши счета.
Проектирование невозможных замкнутых геометрических форм: Для работы листогибочного пресса необходим физический зазор для верхнего пуансона и нижней V-образной матрицы. Проектирование высокой, узкой U-образной формы или полностью закрытой коробки без учета места для оснастки сделает невозможным гибку детали. При проектировании таких деталей, как... Прецизионные кронштейны из листового металлаВсегда визуализируйте последовательность сгибов и убедитесь, что у машины достаточно места для отвода ткани после каждого изгиба.
Игнорирование зазоров при установке оборудования: Использование самозатягивающихся крепежных элементов (таких как гайки и стойки PEM) — отличный способ нарезать прочную резьбу в тонком листовом металле. Однако размещение этих крепежных элементов слишком близко к вертикальной стене или изгибу помешает прессу для установки крепежа плотно прилегать к отверстию. Всегда сверяйтесь с техническими характеристиками крепежного элемента, указанными производителем, для получения информации о минимальном расстоянии от края.
Выбор способа соединения нескольких деталей из листового металла является критически важным аспектом проектирования с учетом технологичности производства (DFM). Хотя роботизированная и ручная TIG/MIG сварка обеспечивают исключительную жесткость конструкции, идеально подходящую для конструирования... Стеллажи для тяжелого оборудования— Сварка сопровождается сильным нагревом. Этот нагрев может привести к деформации тонколистового металла, что потребует дорогостоящей последующей обработки, выравнивания и шлифовки для восстановления эстетичного вида.
По возможности инженерам следует рассматривать механические методы крепления. Использование пересекающихся выступов и пазов, промышленных заклепок или самозащелкивающихся крепежных элементов может значительно сократить время сборки. Механическое крепление также позволяет поставлять изделие в разобранном виде, что значительно снижает международные транспортные расходы по сравнению с доставкой полностью сварных полых корпусов.
Для действительно оптимизированной конструкции из листового металла необходимы совместные усилия команды разработчиков и производственного цеха. Строго придерживаясь принципов DFM — стандартизируя радиусы изгиба, соблюдая зазоры между отверстиями и проектируя с учетом доступности инструмента — вы можете устранить узкие места еще до того, как будет нарезан первый лист металла.
В компании Huapusheng наша команда инженеров проводит упреждающий анализ DFM (проектирование для производства) для каждого проекта. Мы анализируем ваши 3D CAD-файлы, чтобы выявить потенциальные производственные риски и предложить экономичные модификации, обеспечивая безупречную масштабируемость вашего оборудования от прототипа до серийного производства. Отправьте нам свои проекты сегодня, и давайте вместе оптимизируем ваш следующий производственный цикл.
Какова наиболее распространенная причина поломки деталей из листового металла при гибке?
Наиболее распространенная причина поломки — растрескивание металла, вызванное слишком малым внутренним радиусом изгиба для заданной толщины или твердости материала. Всегда придерживайтесь минимального радиуса изгиба (обычно 1Т), чтобы металл мог растягиваться без разрыва.
Можно ли использовать несколько разных радиусов изгиба на одной детали?
Хотя программное обеспечение CAD это позволяет, использование нескольких различных радиусов изгиба на одной детали крайне не рекомендуется. Это вынуждает оператора листогибочного пресса останавливать станок и физически менять пуансон и матрицу для каждого отдельного изгиба, что значительно увеличивает трудозатраты и время производства.
Как тепло, выделяемое при лазерной резке, влияет на технологичность процесса изготовления (DFM)?
Если вырезанные или прорезные элементы расположены слишком близко друг к другу, концентрированное тепло от волоконного лазера может привести к деформации или расплавлению узких металлических полосок между ними. Рекомендуется, чтобы расстояние между пробитыми или вырезанными лазером элементами превышало толщину самого металла.
 Получите расценки сейчас


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska