Почему контроль качества важен в производстве прецизионных изделий из листового металла
Контроль качества определяет, насколько безопасно работают прецизионные детали из листового металла в ответственных областях применения. Даже незначительные отклонения от допусков могут привести к катастрофическим отказам компонентов в аэрокосмической, медицинской или автомобильной промышленности. Строгий контроль качества листового металла обеспечивает защиту. Это избавит вас от дорогостоящих отзывов продукции, исков об ответственности и ущерба репутации. Также это сократит долгосрочные потери, доработки и задержки производства. Партнерство с лидерами отрасли, такими как... HPS обеспечивает строгие процессы, превосходящие отраслевые стандарты.
Контроль качества предотвращает дорогостоящие поломки критически важных деталей. Он экономит деньги за счет сокращения доработок и отзывов продукции.
Строгий контроль качества укрепляет доверие клиентов и соответствует важным отраслевым стандартам, таким как ISO 9001.
Для получения надежных результатов выбирайте производителя, обладающего соответствующими сертификатами, инструментами контроля качества и проверенной системой управления качеством.
Низкий уровень контроля качества порождает цепную реакцию, которая наносит ущерб вашей продукции, прибыли и репутации. Понимание этих последствий поможет вам осознать, почему строгий контроль качества листового металла защищает ваш бизнес.
Слабый контроль качества позволяет использовать дефектные детали в критически важных областях применения. Некачественный кронштейн или корпус могут выйти из строя под нагрузкой. В аэрокосмической или медицинской технике такой отказ угрожает жизни. Вы не можете позволить себе такой риск.
Небольшие отклонения от допусков накапливаются по нескольким элементам. В результате сборка выходит из строя, даже если каждая деталь соответствует своим индивидуальным требованиям. Рассмотрим следующие распространенные проблемы:
Тип функции | Типичный допуск (±) | Вопрос сборки |
|---|---|---|
Отверстие к отверстию (на одной поверхности) | 0,005 дюйма. | Несоответствие расположения болтов |
Согните по направлению к отверстию / согните по направлению к краю | 0,015–0,030 дюйма | Зазоры или заедание на изгибах |
Угол изгиба | ±1° на изгиб | Накопленная угловая ошибка |
Сварная сборка (после сварки) | 0,030 дюйма или более | Тепловая деформация и коробление |
Плоскостность (более 12 дюймов) | ±0,030 дюйма. | Неровные поверхности соприкосновения |
Переделка истощает ваши ресурсы. Предприятия без автоматизированных систем контроля качества тратят 15–25% производственного времени на переделку — это эквивалентно полной смене. Потери материалов усугубляют эти потери. Среднее предприятие с материальными затратами в 4 млн долларов и уровнем переделки в 10% теряет 400 000 долларов в год. Сокращение уровня переделки до 1% снижает эти потери до 40 000 долларов. Общая годовая экономия часто превышает 500 000 долларов.
Отзывы продукции и сбои в работе подрывают доверие клиентов. Ваши клиенты помнят задержки, дефекты и инциденты, связанные с безопасностью. Восстановление этого доверия занимает годы. HPS Понимает эту реальность и обеспечивает качество на каждом этапе производства.
Контроль качества не только предотвращает проблемы. Он активно способствует повышению эффективности вашего бизнеса, укреплению отношений с клиентами и устойчивому росту. Вы получаете конкурентное преимущество, когда каждая деталь соответствует техническим требованиям с первой попытки. HPS Этот принцип демонстрируется посредством дисциплинированных процессов и измеримых результатов.
Стабильность отличает профессиональных изготовителей от средних. Ваши клиенты ожидают идентичных деталей независимо от того, производите ли вы десять единиц или десять тысяч. Системы контроля качества обеспечивают это благодаря стандартизированным рабочим инструкциям и мониторингу в режиме реального времени.
Показатель выхода годной продукции с первого раза (First-Pass Yield, FPY) измеряет процент продукции, прошедшей проверку с первого раза. Более высокий показатель FPY снижает объем доработок и брака, что уменьшает затраты и повышает удовлетворенность клиентов. Показатель брака отслеживает процент продукции, не соответствующей стандартам. Более низкий показатель брака напрямую повышает надежность продукции и снижает гарантийные расходы. Проактивный контроль качества гарантирует, что больше продукции будет соответствовать стандартам, что приводит к повышению удовлетворенности клиентов и снижению затрат, связанных с доработкой и браком.
Повысить выход годной продукции с первого раза можно несколькими проверенными методами. Стандартизируйте рабочие инструкции, чтобы каждый оператор следовал одной и той же процедуре. Внедрите метод «Пока-Йоке», или защиту от ошибок, чтобы предотвращать дефекты до их возникновения. Используйте статистический контроль процессов (SPC) для мониторинга вариаций процесса. Проводите анализ первопричин с помощью таких инструментов, как «5 почему» и диаграммы Исикавы (диаграммы «рыбья кость»). Укрепите обучение операторов и повысьте их квалификацию. Проводите профилактическое техническое обслуживание для минимизации вариаций процесса. Отслеживайте ключевые показатели качества с помощью панелей мониторинга в режиме реального времени.
Метод контроля качества | Как это повышает выход годной продукции с первого раза в производстве листового металла |
|---|---|
Сбор данных в режиме реального времени и оповещения. | Система автоматически уведомляет членов команды о возникающих проблемах с качеством, что позволяет незамедлительно их устранить и предотвратить появление новых дефектных деталей. |
Оптимизация процесса | Анализ существующих процессов и визуализация производственных данных помогают выявлять узкие места и разрабатывать более эффективные процессы, повышающие качество. |
Обучение и повышение квалификации операторов | Предоставление операторам точных производственных данных, подробных инструкций и информации о производительности в режиме реального времени гарантирует, что они смогут взять на себя ответственность за качество. |
Гарантия качества поставщика | Обеспечение соответствия закупленных материалов стандартам качества по прибытии предотвращает возникновение дефектов из-за низкого качества материалов. |
Мониторинг оборудования (износ инструмента, поломка инструмента) | Контроль качества работы измерительного инструмента предотвращает возникновение проблем с качеством или минимизирует их последствия, исключая брак деталей. |
Защита от ошибок (Пока-Йоке) | Методы защиты от ошибок предотвращают появление дефектов до их возникновения, что напрямую повышает процент выхода годной продукции с первого раза. |
Статистический контроль процессов (СПК) | Мониторинг вариаций технологического процесса с помощью статистического контроля процессов помогает поддерживать стабильное качество и снижать количество дефектов. |
Анализ первопричин (метод «5 почему», диаграмма Исикавы). | Выявление и устранение первопричин дефектов предотвращает их повторное возникновение и повышает процент выхода годной продукции с первого раза. |
Профилактическое техническое обслуживание | Минимизация вариаций в технологическом процессе за счет регулярного технического обслуживания повышает надежность оборудования и стабильность качества. |
Показатель Process Capability (Cpk) представляет собой статистическую меру стабильности в пределах допусков. Процессы с показателем Cpk 1,33 или выше гарантируют соответствие продукции техническим требованиям, что снижает изменчивость и количество дефектов. Показатель Right First Time (RFT) измеряет выход годной продукции на всех этапах процесса. Высокий показатель RFT свидетельствует об отличном контроле процесса и устранении отходов.
Отходы снижают вашу прибыль. Каждая списанная деталь — это потерянный материал, трудозатраты и машинное время. Каждая переработанная деталь увеличивает стоимость, не добавляя ценности. Система контроля качества листового металла Strong Sheet Metal Quality Control устраняет эти скрытые расходы.
Показатель брака отслеживает процент материалов, подлежащих безвозвратной утилизации. Снижение процента брака экономит материалы, рабочую силу и время работы оборудования, что напрямую повышает экономическую эффективность. Показатель доработки отслеживает продукцию, требующую дополнительной обработки. Сокращение доработки уменьшает дополнительную рабочую силу и использование оборудования, что повышает производительность и рентабельность. Компонент качества OEE измеряет качество, являющееся показателем общей эффективности оборудования. Высокий показатель 99,9% и выше указывает на минимальные внутренние потери и эффективное производство.
Стоимость некачественной продукции (COPQ) представляет собой общую сумму финансовых затрат, связанных с дефектами качества. Этот показатель часто составляет от 5% до 30% от выручки. Снижение COPQ является важным фактором повышения прибыльности. Показатель качества поставщиков служит опережающим индикатором, измеряющим качество поступающих материалов. Высокое качество продукции от поставщиков предотвращает дефекты на последующих этапах производства, что снижает объем доработок и задержек. Показатель количества жалоб клиентов является запаздывающим индикатором эффективности работы предприятия. Низкий уровень жалоб отражает высокую удовлетворенность клиентов и репутацию бренда.
Систематическое сокращение отходов приносит накопительный эффект. Экономия на материалах напрямую отражается на вашей прибыли. Трудозатраты перенаправляются с переработки на производство. Производственные мощности освобождаются для новых заказов. Эти улучшения многократно усиливаются с каждым производственным циклом.
Отраслевые стандарты обеспечивают основу для стабильного качества. Они защищают ваших клиентов, ваш бизнес и конечных пользователей вашей продукции. Соблюдение стандартов является обязательным условием для серьезных производителей.
ISO 9001 устанавливает требования к системам управления качеством во всех отраслях промышленности. AS9100 добавляет специфические для аэрокосмической отрасли требования к безопасности, отслеживаемости и управлению рисками. Эти сертификаты открывают двери на новые рынки и демонстрируют вашу приверженность к совершенству.
Несоответствие требованиям влечет за собой серьезные последствия. Отказ от поставок нарушает сроки доставки и снижает доходы. Неудачи при проведении аудитов на соответствие требованиям могут привести к каскадным последствиям для собственных аудитов заказчика со стороны OEM-производителей или регулирующих органов. Задержки проектов на несколько недель могут возникнуть, если проблемы с сертификацией прерывают производство. Покупатели из аэрокосмической отрасли не могут отгружать готовые узлы, если детали поступают из цеха, не соответствующего стандарту AS9100. После потери сертификации заказчики могут заморозить новые заказы, инициировать аудиты качества или перевести программы на резервных поставщиков.
Последствия несоблюдения требований | Влияние на Производство листового металла |
|---|---|
Отклоненные грузы | Заказчик может отказаться от поставки деталей или узлов, что приведет к сбоям в доставке и потере дохода. |
Неудачи при проведении аудита соответствия | Покупатель, закупающий продукцию у не соответствующего требованиям поставщика, может не пройти собственную проверку со стороны производителя оригинального оборудования (OEM) или регулирующих органов. |
Задержки проекта | Задержки на несколько недель могут возникнуть, когда проблемы с сертификацией прерывают производство или доставку. |
Невозможность отгрузки готовых узлов. | Например, покупатели из аэрокосмической отрасли не могут отгружать готовые узлы и агрегаты, если детали поступают из цеха, не соответствующего стандарту AS9100. |
Действия клиента после потери сертификации | Покупатели могут заморозить новые заказы, инициировать проверку качества или передать программу резервному поставщику. |
Повышенный уровень мониторинга или переход к новой программе | Если потеря сертификации носит временный характер, программа может быть продолжена с усиленным контролем; если же она носит структурный характер, программа может быть передана другому поставщику. |
Контроль качества напрямую способствует получению и поддержанию сертификации. Управление качеством поставщиков распространяет надзор на ваших поставщиков и обеспечивает отслеживаемость материалов до их происхождения. Улучшение процессов внедряет передовые методы, регулируемые отраслевыми стандартами, и применяет непрерывный мониторинг для выявления возможностей улучшения. Управление несоответствиями обеспечивает соответствие производственных процессов действующим нормам и позволяет быстро выявлять точки несоответствия. Корректирующие и превентивные действия (CAPA) ускоряют внедрение после оценки рисков и предоставляют методологии для выявления первопричин. Принятие обоснованных решений требует всесторонней документации и регистрации критически важных данных.
Сертификация AS9100 осуществляется в рамках структурированного процесса. Предварительный аудит проверяет соответствие документации системы менеджмента требованиям. Анализ документации оценивает, насколько успешно устранены несоответствия, выявленные в ходе предварительного аудита. Сертификационный аудит оценивает эффективность системы в два этапа. На первом этапе проверяется система менеджмента качества для уточнения условий сертификации и оценки уровня зрелости. Второй этап фокусируется на внедрении, эффективности и соответствии требованиям и должен быть проведен в течение шести месяцев после первого этапа. Сертификат выдается после выполнения всех критериев. Ежегодные надзорные аудиты помогают постоянно оптимизировать процессы. Повторная сертификация через три года обеспечивает непрерывное совершенствование и подчеркивает качество предоставляемых услуг.
Аэрокосмические стандарты обеспечивают измеримые преимущества. Документированные процедуры корректирующих действий приводят к снижению количества дефектов. Меньшее количество несоответствующей продукции приводит к сокращению объемов доработок и брака, а также к снижению производственных затрат. Структурированная документация облегчает обучение новых сотрудников, исключая догадки. Компании, зарегистрированные в соответствии с аэрокосмическими стандартами, получают доступ к новым рынкам. Зарегистрированные компании отмечают повышение удовлетворенности клиентов. Аэрокосмические стандарты способствуют сотрудничеству в отрасли за счет обмена передовым опытом. Зарегистрированные компании демонстрируют приверженность предоставлению качественной продукции и услуг.
Удовлетворенность клиентов стимулирует повторные заказы и рекомендации. Ваша репутация зависит от того, насколько точно детали соответствуют техническим характеристикам. Контроль качества делает это возможным.
Клиенты помнят срыв сроков и бракованные поставки. Они также помнят поставщиков, которые неизменно демонстрируют высокое качество. Безупречная репутация в области качества укрепляет доверие, которое перерастает в долгосрочное партнерство. Вы становитесь тем поставщиком, к которому они обращаются в первую очередь для реализации важных проектов.
Показатели качества позволяют выявлять проблемы на ранней стадии, прежде чем они достигнут ваших клиентов. Мониторинг уровня дефектов и жалоб помогает вам решать проблемы заблаговременно. Такой подход предотвращает превращение мелких проблем в крупные инциденты. Ваши клиенты замечают такой уровень внимания.
HPS Компания понимает, что удовлетворенность клиентов начинается с обеспечения качества внутри предприятия. Она инвестирует в надежные системы контроля качества, позволяющие выявлять проблемы до отгрузки. Эта приверженность защищает отношения с клиентами и способствует построению долгосрочных партнерских отношений.
Удержание клиентов происходит естественным образом, когда вы обеспечиваете стабильное качество. Клиенты остаются с поставщиками, которым доверяют. Они увеличивают заказы, когда качество обслуживания остается надежным. Они рекомендуют компанию другим, когда их опыт превосходит ожидания. Контроль качества создает этот цикл положительных результатов.
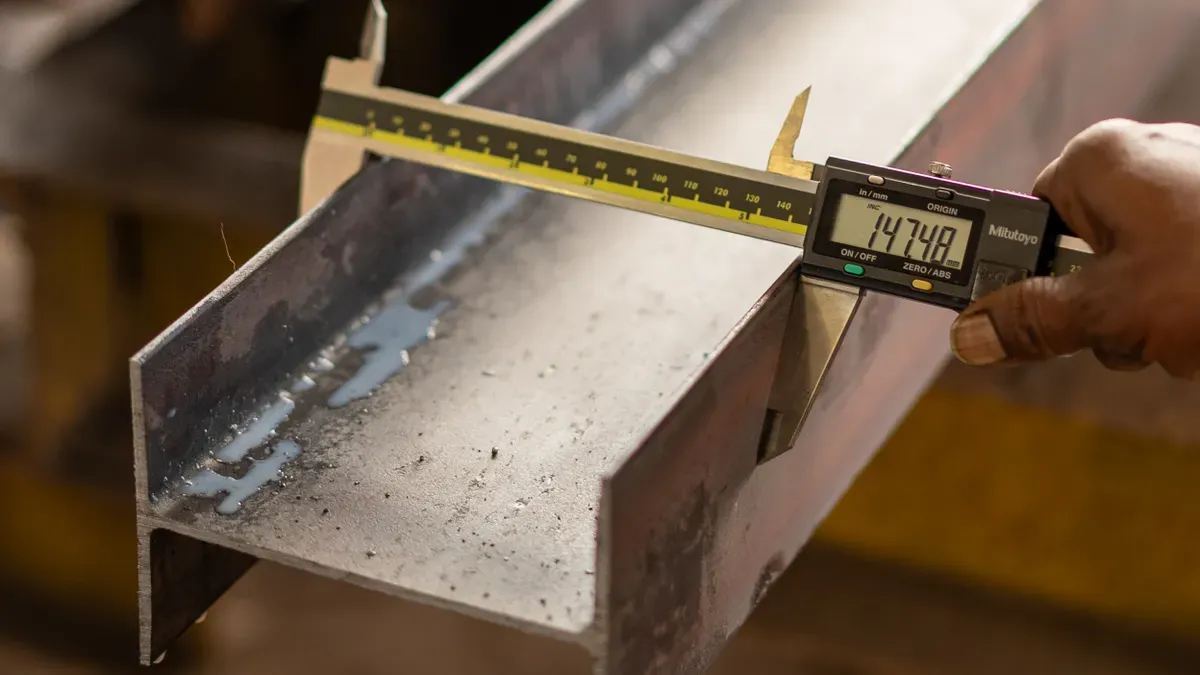
Теперь вы понимаете, почему контроль качества важен и как он способствует успеху. Следующий шаг — создание системы, обеспечивающей стабильные результаты. Для её внедрения необходимы соответствующие стандарты, методы проверки, контроль материалов и партнёрские отношения. HPS демонстрирует, как эти элементы взаимодействуют на практике.
Отраслевые стандарты предоставляют проверенную основу для управления качеством. Они определяют требования, устанавливают лучшие практики и обеспечивают подотчетность. Получение сертификации повышает ваш авторитет.
Стандарт ISO 9001 закладывает основу для систем управления качеством во всех отраслях промышленности. Стандарт требует документирования процессов, охватывающих каждый этап производства. Эта документация позволяет выявлять проблемы на ранних стадиях, прежде чем они начнут распространяться. ISO 9001 предписывает принятие решений на основе фактических данных. Решения в области качества должны опираться на данные измерений, статистический анализ и документально подтвержденные данные, а не на предположения. Для проверки размеров используются данные координатно-измерительных машин. Отслеживаются показатели выхода годной продукции с первого раза для выявления проблемных областей. Анализируются тенденции несоответствий для определения приоритетов проектов по улучшению.
Влияние сертификации ISO 9001 проявляется в измеримых результатах. Стандартизированные процедуры сокращают количество производственных ошибок на 25%. Уровень брака снижается на 30%, что уменьшает циклы доработки и снижает затраты. Уровень удержания клиентов увеличивается на 45% в первый год после сертификации.
Зона благоустройства | Измеренное влияние после внедрения ISO 9001 |
|---|---|
Стандартизированные процедуры | Сокращение количества производственных ошибок на 25%. |
Показатели брака | Снижение количества дефектов на 30%, сокращение циклов доработки и снижение затрат. |
Удовлетворенность клиентов | Увеличение уровня удержания клиентов на 45% в первый год после сертификации. |
Стандарт ISO 9001 также уделяет особое внимание анализу первопричин и превентивным мерам. Эти методы систематически снижают вариативность и повышают эффективность процесса. Мониторинг качества в режиме реального времени с помощью статистического контроля процессов позволяет заблаговременно выявлять отклонения процесса до того, как детали выйдут за пределы допустимых значений. Своевременное вмешательство предотвращает брак и переделки.
Стандарт AS9100 добавляет специфические требования для аэрокосмической отрасли в отношении безопасности, отслеживаемости и управления рисками. Эта сертификация открывает двери на аэрокосмические рынки и демонстрирует вашу приверженность к совершенству. Процесс сертификации проходит по структурированному пути. Предварительный аудит проверяет соответствие документации системы управления требованиям. Анализ документации оценивает, насколько эффективно вы устранили несоответствия, выявленные в ходе предварительного аудита. Сертификационный аудит оценивает эффективность системы в два этапа. Этап 1 проверяет систему управления качеством для уточнения условий сертификации и оценки зрелости. Этап 2 фокусируется на внедрении, эффективности и соответствии требованиям. Этап 2 должен состояться в течение шести месяцев после Этапа 1. Сертификат выдается после выполнения всех критериев. Ежегодные надзорные аудиты помогают постоянно оптимизировать процессы. Повторная сертификация через три года обеспечивает непрерывное совершенствование.
Аэрокосмические стандарты обеспечивают измеримые преимущества. Документированные процедуры корректирующих действий приводят к снижению количества дефектов. Меньшее количество несоответствующей продукции приводит к сокращению доработок и брака. Снижаются производственные затраты. Структурированная документация облегчает обучение новых сотрудников, исключая догадки. Компании, зарегистрированные в соответствии с аэрокосмическими стандартами, получают доступ к новым рынкам. Зарегистрированные компании отмечают повышение удовлетворенности клиентов.
Точное машиностроение начинается с правильной настройки и проверки. Перед запуском производства необходимо убедиться, что оснастка, приспособления и программы соответствуют производственному плану. Эта дисциплина предотвращает дорогостоящие ошибки и обеспечивает стабильный результат.
Начальные этапы внедрения контроля качества следуют логической последовательности. Во-первых, проверьте настройку, убедившись, что оснастка, приспособления и программа соответствуют производственному плану. Во-вторых, выполните обработку первого образца по всем операциям. В-третьих, проведите проверку размеров на координатно-измерительной машине (КИМ) для сравнения каждого указанного размера с чертежом или 3D-моделью. В-четвертых, задокументируйте все измерения в отчете о проверке первого образца и отметьте элементы, выходящие за пределы допусков. В-пятых, предоставьте отчет о проверке первого образца на утверждение клиенту до начала полномасштабного производства.
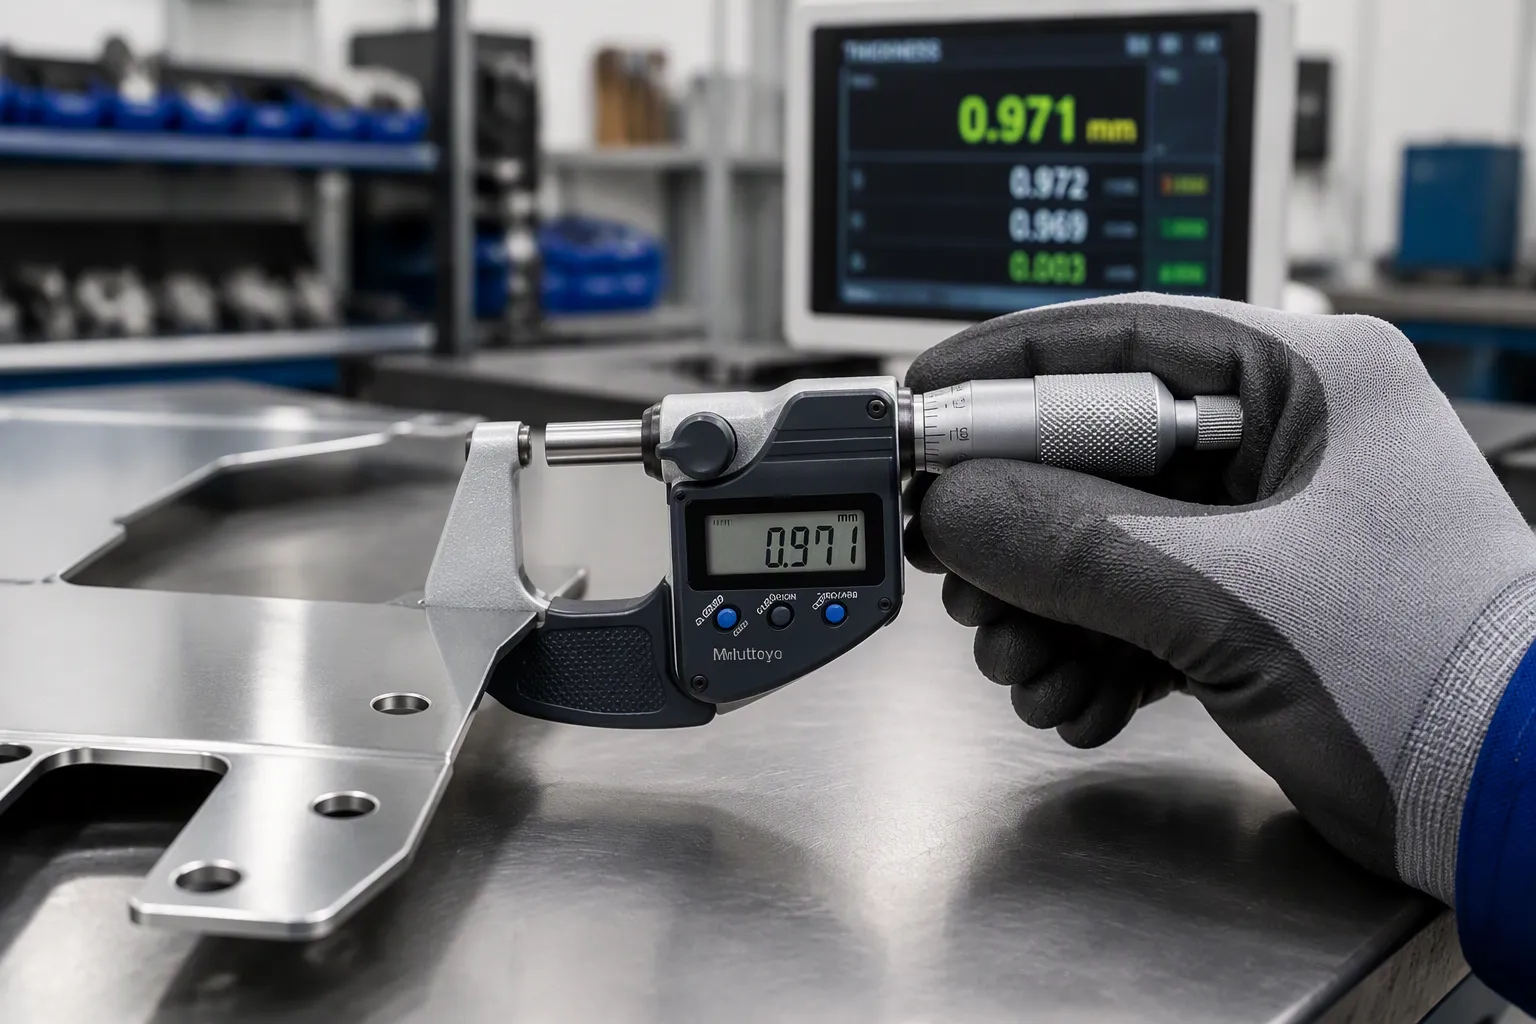
Также необходимо внедрить систему управления качеством ISO 9001 до начала производства. Эта система обеспечивает отслеживаемость, стандартизацию и постоянное совершенствование. Проведите анализ технологичности конструкции, чтобы выявить потенциальные дефекты. Обратите внимание на жесткие допуски, снятие отгибов и проблемы с расположением отверстий. Проведите входной контроль качества, чтобы проверить марку материала, толщину и качество поверхности с помощью микрометров и сертификатов поставщиков.
Координатно-измерительные машины (КИМ) переводят проверку допусков с ручной оценки на точное измерение. Эти системы обеспечивают точность, недостижимую при использовании ручных методов. Различные типы КИМ предназначены для разных областей применения.
Тип | Дизайн | Лучше всего подходит для | Типичная точность |
|---|---|---|---|
Мостовая КИМ | Передвижной мост над неподвижным гранитным столом | Мелкие и средние прецизионные детали (наиболее распространенный тип). | ±1,0 – 3,0 мкм |
Портальная координатно-измерительная машина | Мост поддерживается двумя приподнятыми опорами, заготовка остается неподвижной. | Крупногабаритные детали (панели кузова автомобиля, сварные конструкции >1 м) | ±3,0 – 10,0 мкм |
Консольная КИМ | Зондовый манипулятор выдвигается только с одной стороны и открыт с трех сторон. | Длинные, узкие детали; удобный доступ для оператора. | ±3,0 – 8,0 мкм |
Горизонтальная манипуляторная КИМ | Горизонтальный измерительный рычаг, часто с двумя рычагами для одновременного измерения. | Крупногабаритные детали из листового металла, кузов автомобиля в сборе. | ±5,0 – 15,0 мкм |
Портативная КИМ | Шарнирный манипулятор или лазерный трекер, без стационарного стола. | Осмотр на месте, крупных узлов, которые невозможно переместить. | ±10,0 – 50,0 мкм |
Процесс измерения на координатно-измерительной машине (КИМ) состоит из пяти этапов. Настройка и выравнивание включают закрепление детали на гранитном столе и установление системы координат путем касания известных опорных поверхностей. Квалификация щупа калибрует щуп по прецизионной опорной сфере известного диаметра. Выполнение программы осуществляется в соответствии с предварительно написанной программой измерения для касания определенных точек на детали. Вычисление данных подгоняет геометрические характеристики к измеренным точкам. Формирование отчета сравнивает каждую измеренную характеристику с ее номинальным размером и допуском.
Программный слой преобразует исходные координаты в инженерные решения. Управление движением и сбор данных синхронизируют перемещение осей с запуском датчика. Выравнивание CAD и оценка геометрических допусков сравнивают измеренные данные с номинальными значениями CAD и применяют базовые структуры в соответствии с чертежом. Отчетность и отслеживаемость генерируют протоколы контроля, данные для экспорта в систему статистического контроля процессов (SPC) и документацию по соответствию требованиям. Возможности программного обеспечения часто ограничивают то, что может оценить координатно-измерительная машина (КИМ). Расширенная оценка геометрических допусков, анализ произвольных форм и автоматизированные процедуры контроля зависят как от конфигурации программного обеспечения, так и от механики машины.
Координатно-измерительные машины (КИМ) проверяют несколько типов допусков. Позиционные допуски определяют положение центров отверстий, средних плоскостей пазов и осей штифтов относительно заданной базовой системы координат. Ориентационные допуски вычисляют перпендикулярность, параллельность и угловое отклонение на основе измеренной ориентации поверхности или оси относительно базовой системы координат. Допуски формы описывают форму отдельного элемента независимо от базовых систем координат. Биение и концентричность определяют ось базового цилиндра и измеряют отклонение связанных элементов от этой оси.
Для поддержания точности КИМ необходимо контролировать источники ошибок. Колебания температуры на ±1°C вызывают погрешность ±2–5 мкм при измерении алюминиевых деталей размером 100 мм. Вибрация пола ухудшает повторяемость измерений при сканировании. Неправильная калибровка зонда вносит систематическую погрешность в измерения размеров. Некачественная фиксация приводит к случайному разбросу результатов при повторных измерениях. Смещение базовой точки распространяет общую ошибку на все детали.
Производство медицинских изделий требует жестких допусков. Для отверстий, кромок и вырезов, вырезанных лазером, обычно требуется допуск ±0,005″–0,010″. Для формованных размеров и длины фланцев требуется допуск ±0,010″–0,030″. Для углов изгиба требуется допуск приблизительно ±1°. Размеры поперечного изгиба, сварные соединения и плоскостность на больших тонких панелях требуют допусков, специфичных для конкретного проекта.
Применение жестких допусков ко всем параметрам может неоправданно увеличить сложность и стоимость производства. Определите действительно критически важные для посадки и функционирования размеры и используйте практичные допуски для листового металла в остальных случаях.
Качество материалов определяет эксплуатационные характеристики готового изделия. Перед началом производства необходимо убедиться, что поступающие материалы соответствуют техническим требованиям. Тестирование и отслеживаемость защищают ваших клиентов и ваш бизнес.
Многочисленные методы контроля обеспечивают качеств
 Получите расценки сейчас


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska