Допуски при высокоточной обработке листового металла: объяснение для инженеров и покупателей.
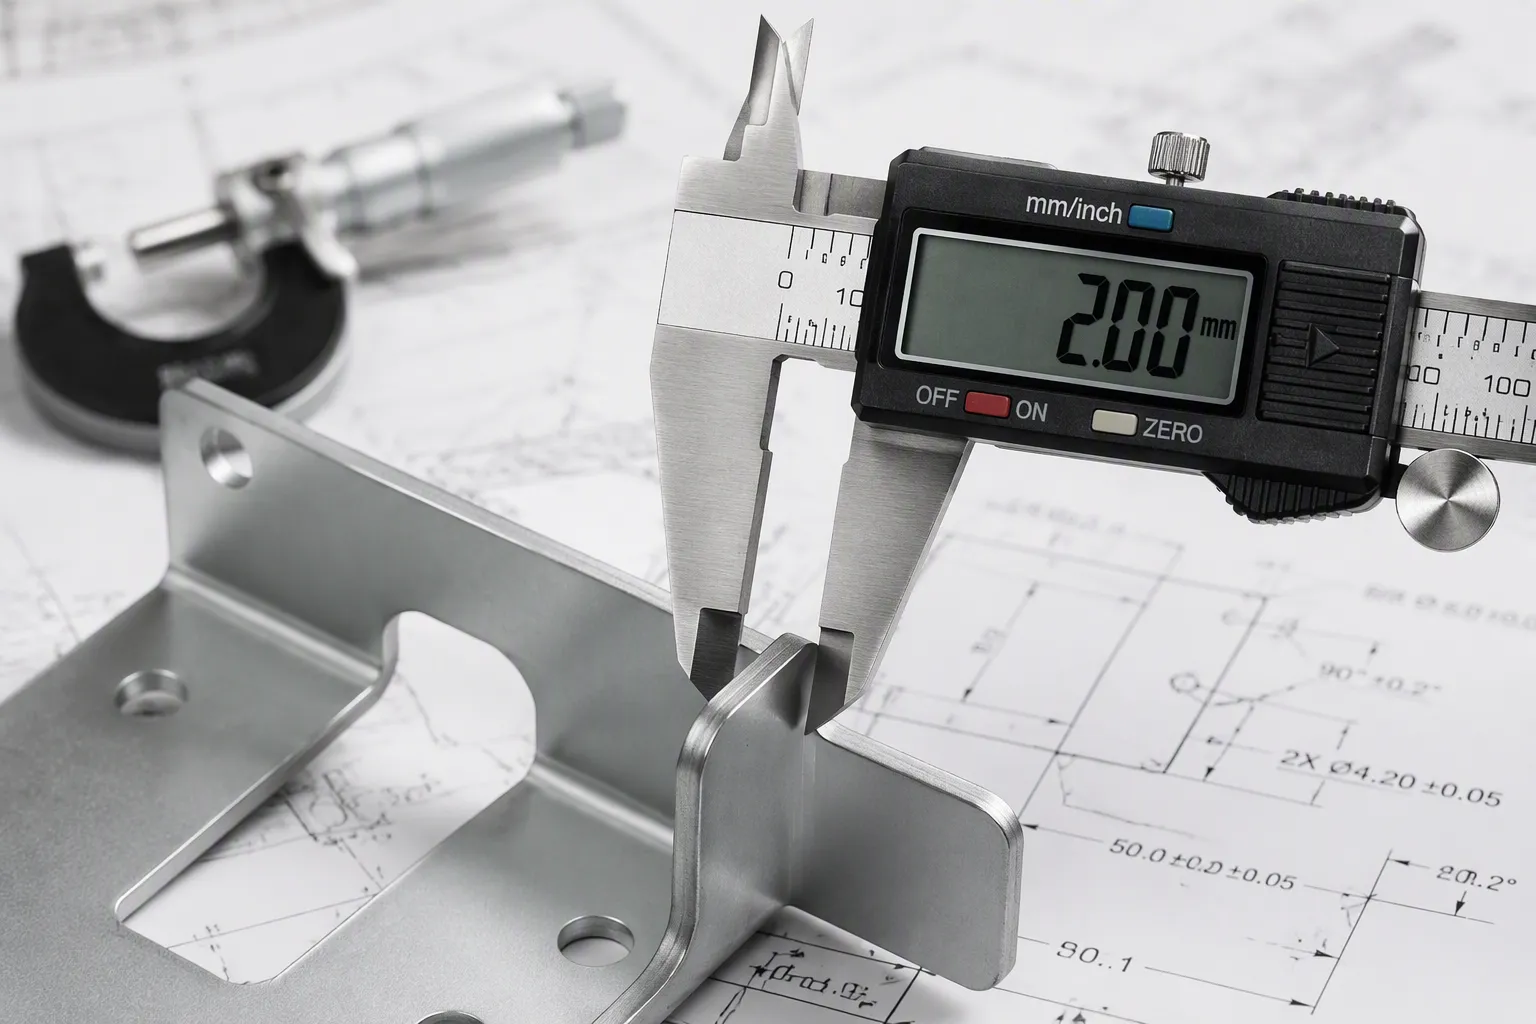
Точные допуски на листовой металл Определите допустимые отклонения от номинальных размеров для отверстий, изгибов и кромок. Эти значения определяют посадку детали, ее функциональность и себестоимость изготовления. Стандартный допуск для деталей, вырезанных лазером, составляет ±0,005 дюйма, хотя упругое восстановление материала и износ инструмента влияют на фактические результаты. Необходимо найти баланс между жесткими техническими требованиями и стоимостью.
Тип и толщина материала влияют на то, насколько жесткие допуски можно соблюдать. Более мягкие металлы, такие как алюминий, позволяют достигать более жестких допусков, чем сталь.
Жесткие допуски указываются только для критически важных элементов, влияющих на посадку и функциональность. Для всего остального используйте стандартные допуски, чтобы сэкономить деньги.
Завышенные допуски увеличивают стоимость и сроки выполнения заказа без улучшения качества. Заранее согласуйте с производителем реалистичные допуски.
Точность, которую можно достичь при изготовлении деталей из листового металла, определяется несколькими факторами. Учет этих ограничений помогает установить реалистичные допуски для листового металла и избежать ненужных затрат.
Свойства материала определяют базовые параметры для всех допусков на листовой металл. Изгиб — это наиболее важный процесс, влияющий на конечную геометрию, и тип материала оказывает здесь наибольшее влияние. Более мягкие металлы, такие как алюминий, допускают более жесткие допуски, чем сталь или нержавеющая сталь. Следующая диаграмма иллюстрирует взаимосвязь между типом материала, толщиной и достижимым внутренним радиусом.
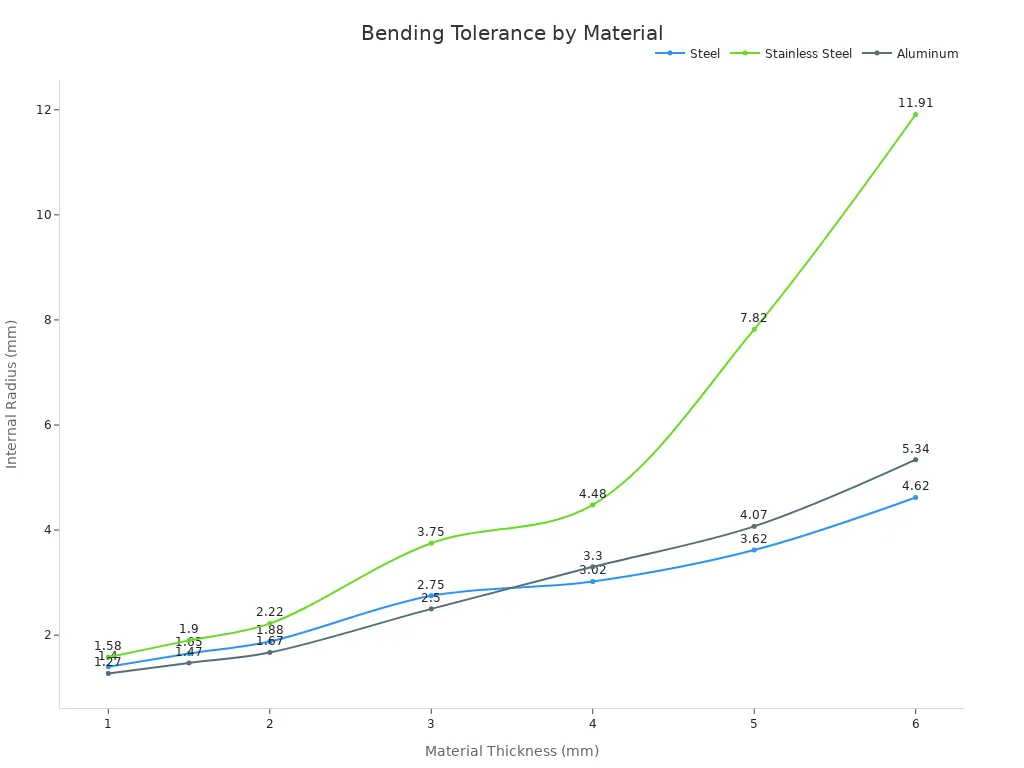
Толщина листового металла, измеренная по стандарту Technician, является лишь номинальной; фактическая толщина материала может колебаться в пределах допустимого диапазона, указанного в спецификации. Это отклонение становится критически важным, когда к изготавливаемой детали применяются жесткие допуски.
Для изгиба стали требуется большее усилие, а более толстые листы неравномерно растягиваются или сжимаются вдоль линии изгиба. Более тонкие листы легче резать, но они более подвержены деформации во время сварки.
Технология резки | Допуск по диаметру | Характеристики кромки |
|---|---|---|
ЧПУ волоконный лазер | ±0,12 мм | Небольшое сужение, зона термического воздействия |
ЧПУ координатно-пробивной станок | ±0,05 мм | Чистые вертикальные края, без следов нагрева. |
Развертывание на станках с ЧПУ (после фрезерования) | ±0,015 мм | Идеально круглая, без заусенцев. |
Лазерная резка обеспечивает гибкость, но создает зону термического воздействия и небольшой конус. Пробивка обеспечивает большую стабильность диаметров отверстий. Стандартные коммерческие нормы допускают погрешность от ±0,1 мм до ±0,15 мм для отверстий диаметром менее 30 мм.
Состояние инструмента напрямую влияет на достижимые допуски. Уменьшенные зазоры между пуансоном и матрицей увеличивают износ пуансона во время длительных производственных циклов по сравнению с операциями с большими зазорами. Операторы должны проверять накопленный износ, чтобы определить, может ли имеющийся инструмент справиться с более малыми зазорами. Малый зазор требует дополнительной проверки соосности перед каждой настройкой и операцией.
Каждая дополнительная операция вносит свои собственные отклонения. Накопленные допуски суммируются на этапах формовки, штамповки, гибки и сборки. Элементы, расположенные слишком близко к линии сгиба, деформируются во время формовки. Допуск на расстояние между изгибами обычно составляет ±0,381 мм. Меньшее количество операций, как правило, означает более жесткие суммарные допуски.
Каждый элемент детали из листового металла имеет свой собственный диапазон допусков. Вам необходимо знать эти диапазоны, прежде чем окончательно утвердить чертеж. В разделах ниже приведены типичные значения для лазерной резки, формовки, штамповки и сварки.
Лазерная резка обеспечивает самые жесткие допуски среди стандартных процессов обработки листового металла. Волоконный лазер может обеспечить точность ±0,005 дюйма (±0,13 мм) по линейным размерам для тонких материалов. Диаметры отверстий обычно попадают в пределах ±0,005–±0,010 дюйма. Положение отверстия относительно кромки обычно остается в пределах ±0,005–±0,010 дюйма.
Эти значения зависят от толщины материала. Тонкие листы режутся точнее, чем толстые пластины. Алюминиевый лист толщиной 1 мм обеспечивает более жесткие допуски, чем пластина из нержавеющей стали толщиной 6 мм. Лазерный луч также создает небольшой конус на кромке среза. Этот конус добавляет еще один параметр в ваш диапазон допусков.
В таблице ниже приведены типичные отраслевые значения для элементов, вырезанных лазером.
Особенность | Стандартный допуск (типичный) | Точность допуска (типичная) |
|---|---|---|
Линейный размер, вырезанный лазером | ±0,010″–0,020″ | ±0,005″–0,010″ |
Диаметр/положение отверстия | ±0,005″–0,010″ | ±0,003″–0,005″ |
Угол изгиба | ±1,0° | ±0,5° |
Длина сформированного фланца | ±0,020″–0,030″ | ±0,010″–0,015″ |
Вся сварная сборка | ±0,060″–0,125″ | ±0,030″–0,060″ |
Эти диапазоны основаны на общепринятой практике изготовления. Они не являются гарантированной таблицей возможностей для какого-либо конкретного цеха. Достижимые допуски зависят от материала, толщины, геометрии детали, состояния оборудования и последовательности технологического процесса. Всегда уточняйте точные достижимые допуски у инженерной команды вашего производителя при составлении коммерческого предложения.
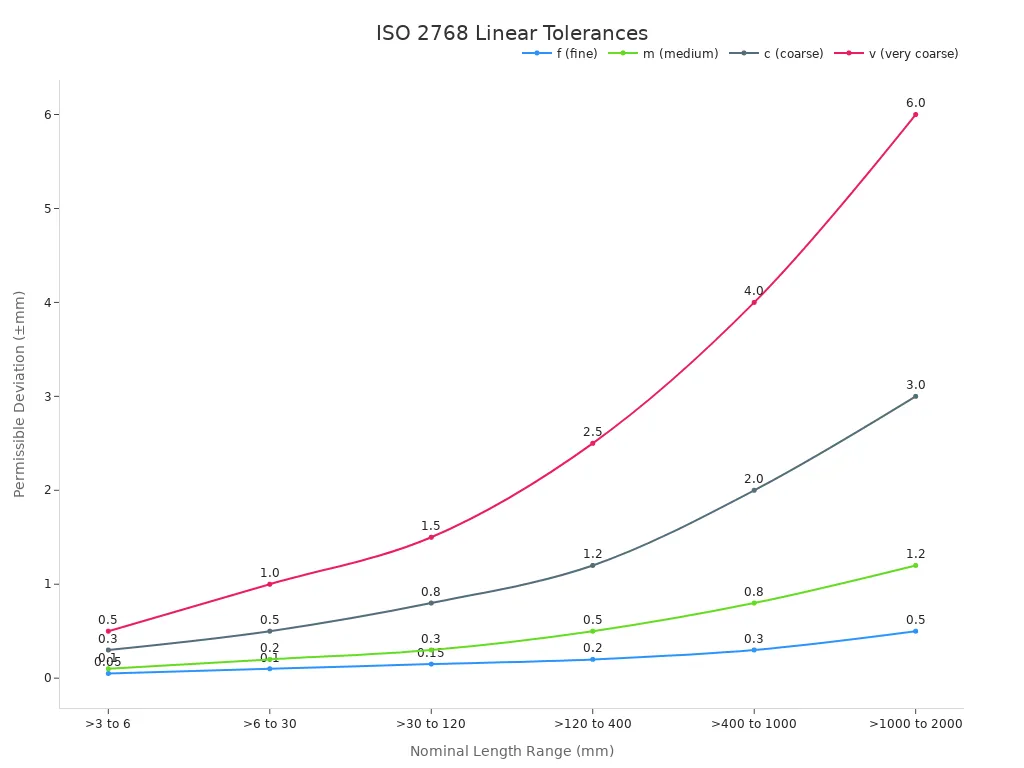
Международные стандарты устанавливают общие допуски. ISO 2768-1 определяет допустимые отклонения для линейных и угловых размеров, для которых не указано отдельное указание допуска. Стандарт предлагает четыре класса: мелкий (f), средний (m), крупный (c) и очень крупный (v). Для номинальной длины от 6 до 30 мм средний класс допускает ±0,2 мм. Мелкий класс допускает ±0,1 мм. В таблице ниже приведено сравнение этих классов для различных диапазонов номинальной длины.
Стандарт ISO 2768-2 описывает геометрические допуски, такие как прямолинейность, плоскостность, перпендикулярность и симметрия. Эти классы (H, K, L) определяют форму и ориентацию, если не указаны отдельные геометрические параметры. Для детали длиной до 100 мм класс K допускает отклонение от перпендикулярности на 0,4 мм. Класс H ужесточает это допуск до 0,2 мм.
Для всех критически важных с функциональной точки зрения элементов на чертеже следует использовать классы допусков ISO 2768. Это устранит двусмысленность и предоставит изготовителю четкую цель.
Изгиб вносит наибольшую вариативность в процесс обработки листового металла. Пружинение материала, износ инструмента и последовательность изгиба влияют на конечный угол и длину фланца. Стандартный листогибочный пресс обеспечивает углы изгиба в пределах ±1,0°. Точный изгиб с использованием специализированного инструмента и компенсации достигает ±0,5°.
Допуски на длину фланца обычно составляют от ±0,020 до ±0,030 дюймов для стандартных работ. При прецизионной формовке эти допуски ужесточаются до ±0,010–±0,015 дюймов. Эти значения предполагают использование однородной партии материала и надлежащее техническое обслуживание инструмента.
Допуск на расстояние между изгибами — еще один критически важный параметр. Типичное значение составляет ±0,015 дюйма (±0,381 мм). Этот допуск накапливается при нескольких изгибах. Для детали с четырьмя изгибами суммарная погрешность может достигать ±0,060 дюйма, если не учитывать эффект накопления.
Толщина материала играет здесь важную роль. Более толстые листы требуют больших усилий и демонстрируют большую упругость. Стальной лист толщиной 3 мм упругость больше, чем алюминиевый лист толщиной 1 мм. Вашему изготовителю необходимо будет скорректировать угол изгиба для компенсации. Эта корректировка увеличивает время и стоимость подготовки.
Внутренний радиус изгиба также влияет на допуски. Малый радиус концентрирует напряжение и увеличивает вероятность образования трещин. Большой радиус распределяет напряжение и повышает стабильность. По возможности следует проектировать изделия с радиусом, по меньшей мере равным толщине материала.
Револьверная штамповка обеспечивает превосходную повторяемость диаметров отверстий. В идеальных условиях координатно-пробивной станок с ЧПУ обеспечивает точность ±0,05 мм по диаметру отверстия. Эта точность сопоставима с лазерной резкой для небольших отверстий. Кроме того, штамповка позволяет получать чистые вертикальные кромки без зоны термического воздействия.
Допуск на положение отверстия зависит от точности позиционирования станка и количества элементов детали. Стандартный штамповочный станок с ЧПУ обеспечивает допуск от ±0,005 до ±0,010 дюймов по положению между отверстиями. Допуски по расстоянию от отверстия до кромки требуют большей осторожности. При штамповке вблизи кромки (толщиной менее чем в два раза превышающей толщину материала) кромка может быть вытолкнута под действием напряжения при штамповке металла. Инженеры должны допускать допуск ±0,010 дюймов по расстоянию от отверстия до кромки. Допуски ±0,005 дюймов следует использовать только в случае крайней необходимости.
Надрезы подчиняются аналогичным правилам. Надрез, сделанный слишком близко к линии сгиба, деформируется во время формовки. Надрезы следует делать на расстоянии не менее 2,5 толщины материала от любого изгиба. Это расстояние предотвращает втягивание материала в надрез и изменение его формы.
Для штамповки отверстий каждого размера требуется специальный инструмент. Эти затраты на инструмент делают штамповку экономически выгодной при больших объемах производства. При небольших объемах работ лазерная резка обычно обходится дешевле, поскольку не требует использования сложного инструмента.
Сварка кардинально меняет картину допусков. Тепловое воздействие вызывает расширение, сжатие и деформацию. Эти эффекты накапливаются по всей конструкции и приводят к выходу размеров за пределы допустимых значений.
В таблице ниже показано, как деформация при сварке влияет на типичное стыковое соединение.
Параметр / Выход | Ценить |
|---|---|
Тип соединения | Стыковое соединение (Kj=1,0) |
Толщина пластины | 12 мм |
Размер сварного шва | 8 мм |
Длина сварного шва | 500 мм |
Продольное сокращение | 2,67 мм (5,33 мм/м) |
Поперечная усадка | 0,94 мм |
Угловое искажение | 0,254° |
Для сварного шва длиной 500 мм продольная усадка (2,67 мм) может легко превысить типичный допуск сборки ±0,5 мм. Эта усадка приводит к выходу деталей за пределы допустимых параметров, если не использовать предварительное позиционирование или фиксацию.
В следующей таблице приведено краткое описание распространенных типов искажений и их последствий.
Тип деформации/усадки | Типичное значение | Влияние на допуски окончательной сборки |
|---|---|---|
Угловое искажение | от 1° до 2° | Это приводит к вращению панелей вокруг сварного шва, вызывая смещение сопрягаемых поверхностей и отверстий для болтов. |
Линейная усадка | от 0,5% до 1,5% | Это приводит к стягиванию соединяемых листов внутрь, уменьшению габаритов и потенциальному выходу важных элементов за пределы допустимых отклонений. |
Эти значения показывают, что даже умеренные сварочные швы вызывают смещения, превышающие обычные допуски для листового металла (например, ±0,3 мм на изгиб). Установка направляющих или печатных плат без предварительной компенсации невозможна.
Стандартный допуск для сварных соединений составляет от ±0,060 до ±0,125 дюймов. Точная сварка с использованием приспособлений и снятия напряжений достигает ±0,030–±0,060 дюймов. По возможности следует проектировать сварные соединения с учетом регулировочных элементов. Прорезные отверстия, прокладки и увеличенные зазорные отверстия компенсируют деформацию сварного шва без необходимости доработки.
Сварка также приводит к образованию зон термического воздействия, которые изменяют свойства материала. Эти зоны могут деформировать соседние элементы. При проектировании следует располагать критически важные размеры на значительном расстоянии от сварных швов.
Понимание этих диапазонов, специфичных для каждой детали, помогает устанавливать реалистичные допуски для листового металла на чертежах. В следующем разделе объясняется, как эти отдельные допуски суммируются по всей детали.
Допуски отдельных элементов суммируются по всей детали. Эта комбинация создает кумулятивную ошибку, называемую накоплением допусков. Понимание накопления допусков необходимо для прогнозирования того, будет ли готовая сборка соответствовать требованиям и функционировать должным образом.
Каждый изгиб, пробивка и разрез вносят свои собственные отклонения. Эти отклонения накапливаются по всей детали. На одной поверхности погрешность может составлять ±0,005 дюйма, но три или более изгиба могут увеличить суммарную погрешность до ±0,030 дюйма. В одном из измеренных примеров смещение паза составляло от 0 до 0,3 мм. После оценки трех образцов инженеры пришли к выводу, что суммарная погрешность по размеру «L» находится в пределах от 0,1 до 0,5 мм. Эти данные показывают, что необходимо учитывать суммарные допуски при оценке точности изготовленных деталей из листового металла.
Состояние | Типичный совокупный допуск |
|---|---|
Единая поверхность | ±0,005 дюйма (0,13 мм) |
Проехать через 3+ поворота | ±0,030 дюйма (0,76 мм) |
Угол изгиба | ±1° |
Отраслевые стандарты | ISO 2768-mk, ASME Y14.5 |
Анализ наихудшего сценария предполагает добавление всех допусков до их максимального предела. Этот метод гарантирует сборку, но часто приводит к излишне жестким допускам на листовой металл. Статистический анализ использует вероятность для прогнозирования фактических отклонений. Такой подход позволяет использовать более свободные допуски и снизить затраты. Выбор метода следует основывать на допустимом уровне риска и объеме производства.
Проблемы, связанные с накоплением материала, можно уменьшить за счет грамотного проектирования. Примените эти методы к своим сборкам:
Используйте круглые отверстия в основных опорных точках для фиксации положения как по оси X, так и по оси Y.
Используйте пазы в некритических местах для компенсации накопленных колебаний в одном направлении.
Расположите пазы вдоль направления ожидаемой конфигурации слоев.
Длину паза рассчитывают как сумму наихудшего варианта количества слоев за вычетом допустимого допуска и с учетом запаса прочности.
Сначала затяните крепежные элементы базовой точки, затем затяните крепежные элементы с пазами, сохраняя при этом выравнивание.
Избегайте пазов, допускающих перемещение в критическом измерении.
Эти стратегии позволяют компенсировать отклонения без необходимости ужесточения допусков на обработку листового металла.
Теперь вы понимаете факторы, ограничивающие точность, и типичные диапазоны для распространенных элементов. Следующий шаг — преобразование этих знаний в чертеж, который ваш изготовитель сможет эффективно выполнить. Эффективное определение допусков требует от вас умения отличать важное от неважного. В этом разделе показано, как принимать такие решения с уверенностью.
Начните с простого вопроса: какие параметры действительно критически важны для соответствия и производительности? Этот вопрос должен определять каждое ваше решение относительно допусков. Невозможно применять жесткие допуски повсюду, не увеличивая при этом стоимость и сроки выполнения заказа. Вместо этого необходимо определить параметры, определяющие функциональность, и целенаправленно устанавливать допуски для них.
Критические размеры обычно включают в себя сопряженные поверхности, расположение отверстий, уплотнительные поверхности и необходимые зазоры. Эти характеристики определяют, правильно ли собирается деталь и выполняет ли она свою функцию. Применяйте жесткие допуски к этим размерам. Пусть стандартный допуск, указанный в маркировке, определяет все остальное.
Используйте обозначения десятичных знаков, чтобы отразить замысел проекта на вашем чертеже. Например, размер может быть записан как .XX Может иметь допуск по умолчанию ±0,015 дюйма. Размер записывается как .XXX Возможны отклонения в пределах ±0,005 дюйма. Этот способ позволяет выразить ваши намерения, не перегружая чертеж отдельными выносками.
Размеры задаются с использованием единой согласованной базовой точки, а не путем последовательного соединения размеров. Последовательное соединение размеров приводит к накоплению допусков по всей детали. Единая базовая точка предотвращает это накопление и предоставляет изготовителю четкую точку отсчета. Выбирайте базовые точки, которые отражают способ крепления детали и ее использования во время сборки.
По возможности избегайте указания размеров на нескольких изгибах. Эти обозначения несут наибольшие отклонения, поскольку каждый изгиб вносит свои собственные погрешности. Вместо этого ориентируйтесь на ближайший сформированный или срезанный край. Такая практика снижает нагрузку на изготовителя по допускам и повышает вероятность успешного изготовления первого изделия.
Предоставьте развертку, 3D-модель в формате STEP и чертеж с размерами. Модель поддерживает программирование и генерацию траектории движения инструмента. Чертеж определяет контроль качества и окончательную приемку. Эта комбинация предоставляет вашему производителю все необходимое для правильного изготовления детали.
Геометрическое размерное и допусковое проектирование (ГДП) выходит за рамки простых линейных размеров. Оно определяет геометрические характеристики, такие как форма, ориентация, расположение и профиль. С помощью стандартизированных символов, рамок управления элементами и базовых точек ГДП обеспечивает четкое и однозначное определение элементов и допусков.
Допуски и посадки (GD&T) улучшают коммуникацию в чертежах для изготовления изделий из листового металла, точно передавая замысел проекта. Токари и инспекторы интерпретируют требования без догадок. Такая ясность снижает количество ошибок, переделок и двусмысленностей, гарантируя при этом соответствие конечного продукта техническим требованиям.
Для контроля деформаций, связанных с изгибом, можно использовать геометрические допуски и размеры (GD&T). Допуски на плоскостность, параллельность и угловое смещение обеспечивают сохранение поверхностей в допустимых пределах после изгиба. Допуски на положение позволяют точно контролировать расположение отверстий. Профиль поверхности обеспечивает равномерную кривизну формованных элементов.
Допуски и посадки также сокращают время контроля. Элементы, контролируемые базовой точкой, проще измерять. Точное позиционирование отверстий заменяет сложные ручные измерения. Такая эффективность снижает затраты на контроль и ускоряет утверждение первого образца.
Интеграция геометрических допусков и размеров (GD&T) в процессы САПР помогает передавать сложные геометрические ограничения. Эта практика способствует соблюдению показателей качества и снижает вероятность ошибок. GD&T особенно эффективен для передачи сложных геометрических взаимосвязей при правильном использовании.
В проектировании изделий из листового металла обычно используются следующие обозначения геометрических допусков и размеров (GD&T): плоскостность для ровных поверхностей, перпендикулярность для углового контроля, положение для точного расположения отверстий, профиль поверхности для равномерной кривизны и параллельность для выровненных противоположных граней. Для обозначения любых функциональных параметров на чертеже следует использовать стандарты ISO 2768 или ASME Y14.5. Это устранит неоднозначность и даст изготовителю четкую цель.
Раннее сотрудничество с вашим производителем позволяет предотвратить проблемы еще до того, как они достигнут производственного цеха. Вам следует привлекать вашего производственного партнера на этапе проектирования, а не после завершения разработки чертежей. Такой подход позволяет производителю проверить осуществимость проекта и рекомендовать корректировки технологического процесса.
Укажите критически важные размеры в вашем запросе на коммерческое предложение. Сообщите производителю, какие размеры важны и почему. Эта информация упростит рекомендации по процессам, обеспечивающим сохранение функциональности при меньших затратах. Производитель сможет сосредоточить внимание на наиболее важных аспектах.
Прежде чем ужесточать допуск, обязательно уточните этот момент. Если какой-либо размер, по-видимому, требует выхода за пределы стандартного диапазона технологических параметров, задайте этот вопрос при составлении коммерческого предложения. Иногда ответ заключается в использовании другого технологического процесса. Чаще всего небольшая корректировка конструкции позволяет избежать необходимости ужесточения требований.
Необходимо заблаговременно связаться с производителем, чтобы подтвердить осуществимость проекта и предотвратить конфликты допусков во время производства. Нечеткие допуски могут привести к несоответствию деталей, задержкам сборки и доработкам. Четкие пределы помогают производителям добиваться предсказуемых результатов.
Различные материалы ведут себя по-разному при резке и гибке. Для алюминия, нержавеющей стали и низкоуглеродистой стали могут потребоваться разные допуски. Ваш специалист по изготовлению металлоконструкций сможет посоветовать вам оптимальное сочетание материалов и технологических процессов для вашего применения.
Используйте одинаковые радиусы изгиба, поддерживайте достаточную длину фланца и соблюдайте подходящие расстояния между отверстиями и изгибами, чтобы уменьшить деформацию. Эти конструктивные решения упрощают изготовление детали и повышают стабильность допусков.
Жесткие допуски на некритичные элементы увеличивают стоимость изготовления по нескольким причинам. Более низкая скорость обработки, дополнительные требования к контролю качества, более высокий процент брака, а иногда и использование специальной оснастки или вторичных операций — все это увеличивает затраты. Поскольку формовка листового металла включает в себя упругое восстановление, изменение свойств материала и суммарное изменение изгиба, применение допусков, более жестких, чем это возможно в процессе, вынуждает производителей прибегать к дорогостоящим обходным решениям.
Рационализация допусков — ужесточение только тех размеров, которые обеспечивают функциональность, и ослабление остальных — может снизить себестоимость изготовления на 15–30% для конструкций с высокой плотностью допусков еще до внесения каких-либо других изменений в конструкцию. В одном показательном случае корпус поступил с указанием допусков ±0,002 дюйма на размеры формованного фланца. Это допуск на механическую обработку, применяемый к изогнутой детали из листового металла. Его невозможно было надежно достичь только путем формовки, и потребовалась бы дополнительная механическая обработка. Фактическая функция фланца заключалась в установке крышки с прокладкой. Конструкция работала правильно с допуском ±0,015 дюйма. Решение заключалось в коротком обсуждении того, что на самом деле требовалось для детали, с последующим пересмотром чертежа. Это одна из наименее затратных проблем, которую можно решить, если выявлять ее на этапе составления коммерческого предложения, а не после изготовления первого образца.
Наиболее дорогостоящий допуск зачастую не приносит никакой функциональной пользы. Размеры следует разделить на четыре группы в зависимости от их влияния:
Критические допуски: Размеры, непосредственно влияющие на функциональность детали, безопасность или сборку. Они требуют самого жесткого контроля и влекут за собой самые высокие затраты.
Важные допуски: Размеры, влияющие на производительность, но имеющие функциональный запас. Они требуют умеренного контроля.
Стандартные допуски: Размеры контролируются общими допусками чертежа. Для их контроля требуется обычный технологический процесс.
Некритичные допуски: зазоры и эстетические характеристики. Для них требуются наиболее свободные из возможных допусков, и они обходятся дешевле всего.
Приведенная ниже таблица сравнивает стандартные допуски для распространенных элементов листового металла. Используйте ее в качестве ориентира при установлении собственных технических требований.
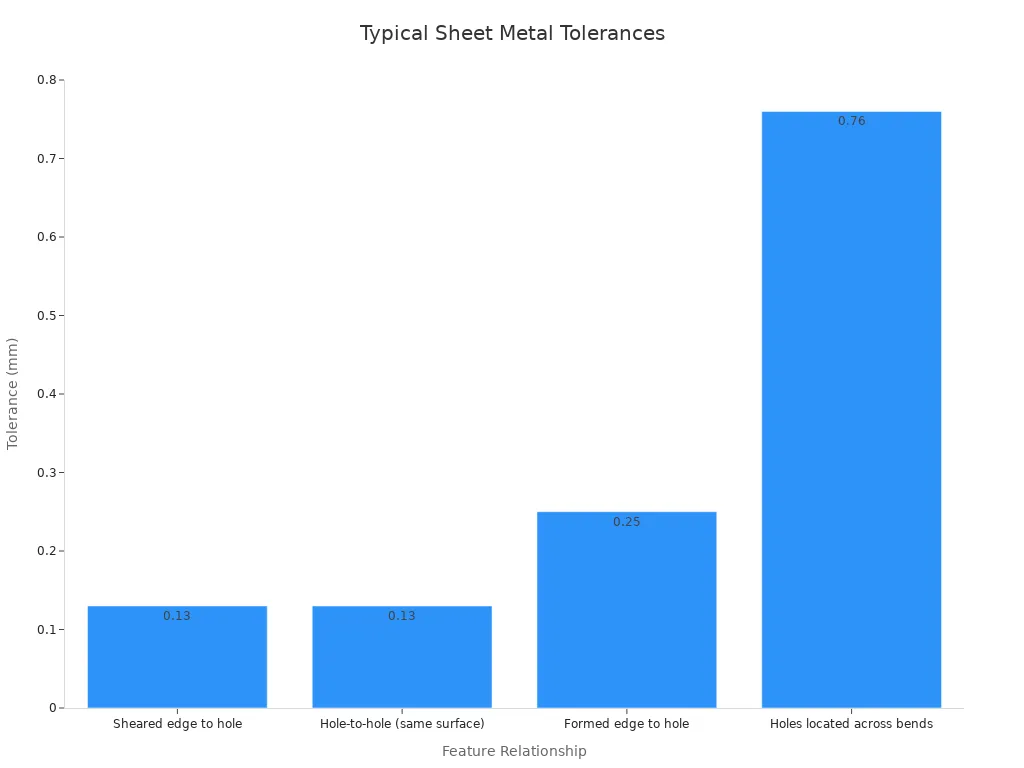
Сформированные элементы не могут иметь те же допуски, что и вырезанные. Изгиб вызывает упругое восстановление, которое зависит от свойств материала, толщины, направления волокон и состояния инструмента. Вырезанные элементы изготавливаются, когда материал остается плоским. Сформированные размеры наследуют отклонения от каждого изгиба, который они пересекают.
В таблице ниже показаны типичные допуски по умолчанию на уровне цеха для различных взаимосвязей между элементами конструкции.
Взаимосвязь функций | Типичный допустимый отклонение по умолчанию на уровне цеха |
|---|---|
Срезанный край отверстия | ±0,13 мм |
Отверстие к отверстию (на одной поверхности) | ±0,13 мм |
Сформированный край отверстия | ±0,25 мм |
Отверстия, расположенные поперек изгибов | до ±0,76 мм (естественная деформация при формовании) |
Эти значения различаются в зависимости от цех
 Получите расценки сейчас


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska