Как работает обработка листового металла: от проектирования в САПР до окончательной сборки.
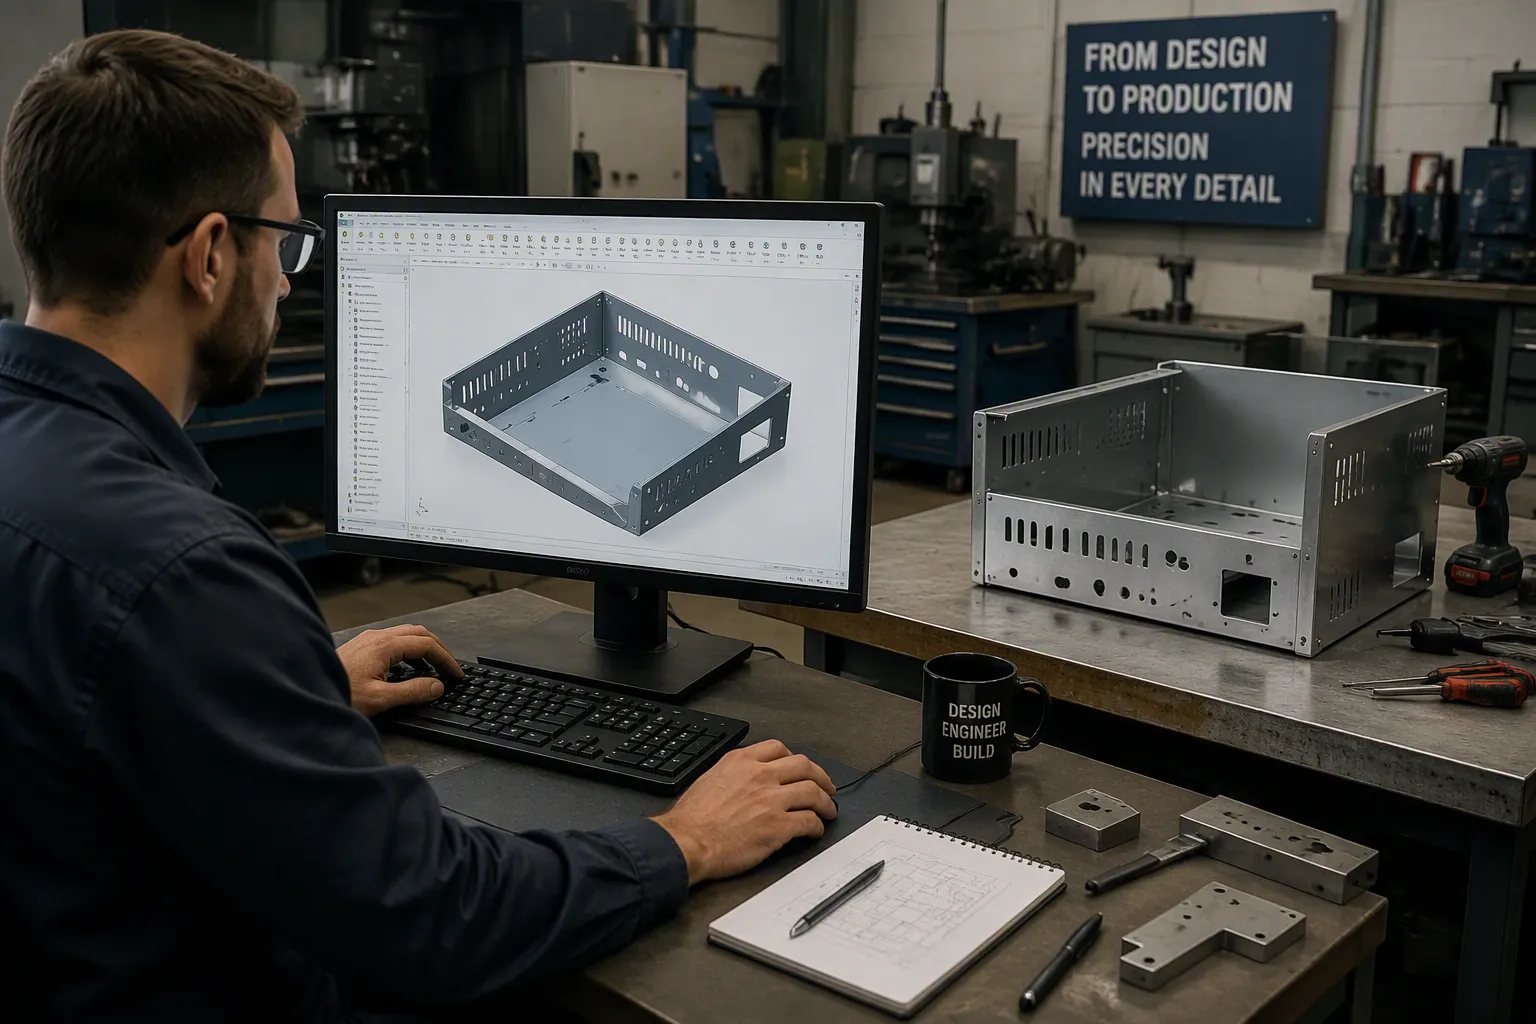
Он процесс изготовления изделий из листового металла Компания превращает плоский металлический заготовку в точные и долговечные детали посредством резки, формовки, соединения и финишной обработки. Ваш путь от CAD-модели до готовой сборки напрямую определяет точность детали, себестоимость производства, сроки выполнения и общее качество. HPS Компания управляет всем этим процессом собственными силами, обеспечивая единую точку ответственности от цифрового проектирования до окончательной сборки.
Ранняя обратная связь по проекту позволяет сэкономить время и деньги, выявляя проблемы до начала производства.
CAD-модели и симуляции помогают создавать точные детали без лишних затрат материалов.
Привлечение одного партнера для проектирования, изготовления и сборки гарантирует качество и ускоряет выполнение вашего проекта.
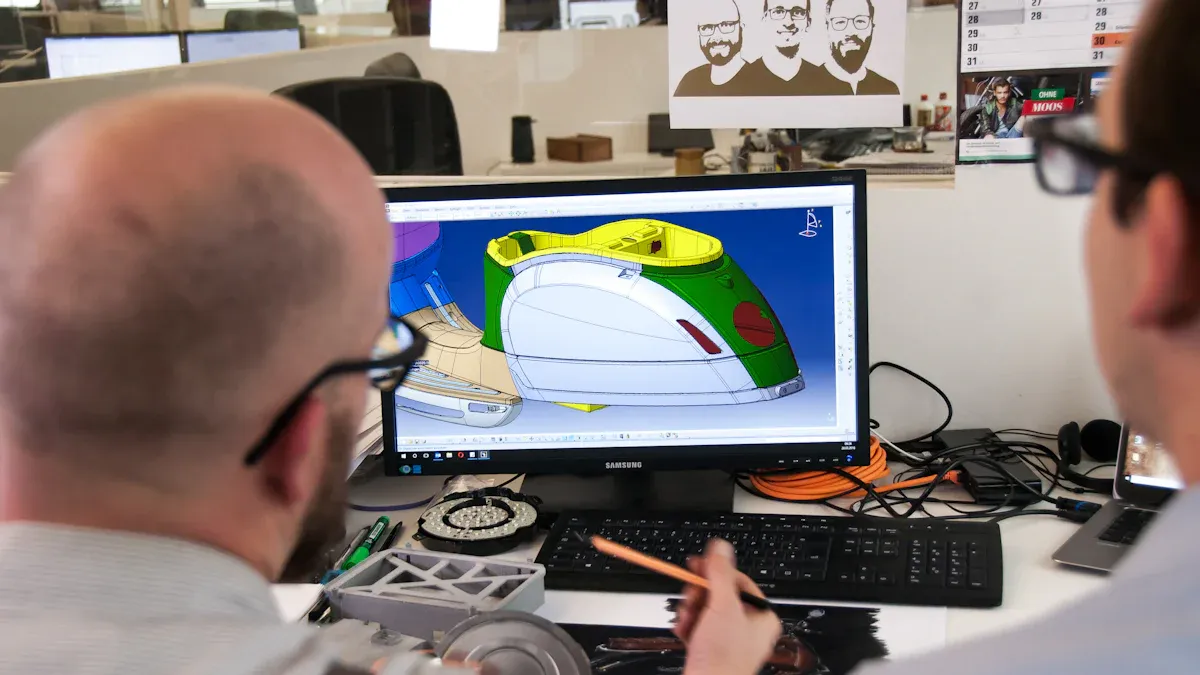
Процесс изготовления деталей из листового металла начинается с создания точной 3D-модели в САПР-программе. Современные платформы предлагают автоматическое создание развертки, расчет припусков на изгиб в реальном времени и расчет радиуса изгиба. Коэффициент K определяет положение нейтральной оси относительно толщины материала. САПР-программа использует это значение для расчета припуска на изгиб, который представляет собой длину нейтральной оси вдоль дуги изгиба. Добавление припуска на изгиб к длине фланца дает общую длину развертки. Точные значения коэффициента K предотвращают потери материала и обеспечивают точность развертки.
Метод конечных элементов (МКЭ) моделирует поведение детали под реальными нагрузками. Параметрическое моделирование поддерживает проектирование сборки сверху вниз, где основные модели определяют геометрические ограничения, которые последовательно применяются ко всем компонентам. Такой подход позволяет быстро настраивать деталь без ущерба для точности размеров. Выявление ошибок на ранних этапах производства позволяет обнаруживать производственные конфликты до начала выпуска продукции. Цифровая верификация заменяет традиционные методы проб и ошибок, которые требуют времени и материалов.
Обратная связь по DFM позволяет выявлять производственные риски до начала производства. Сокращение брака напрямую приводит к снижению расхода материалов, сокращению времени работы оборудования и повышению рентабельности. Обратная связь по DFM в режиме реального времени устраняет задержки, которые являются одними из наиболее существенных скрытых факторов, влияющих на прототипирование. Оперативное реагирование на отзывы поставщиков по DFM обычно окупается за счет сокращения сроков выполнения работ. Применение DFM на ранних этапах и цифровая проверка перед раскроем материала сокращают количество итераций и минимизируют потери материала.
При выборе материала необходимо учитывать баланс между стоимостью, прочностью, весом и коррозионной стойкостью. Рассмотрим следующие распространенные варианты:
Материал | Расходы | Сила | Масса | Коррозионная стойкость |
|---|---|---|---|---|
Алюминий 6061-Т6 | Экономически выгодно | Выход ~40 ksi | Низкий | Хорошее качество (после анодирования) |
Алюминий 5052 | Умеренный | Умеренный | Низкий | Превосходная формуемость |
Нержавеющая сталь 304 | от умеренного до высокого | Высокий | Выше | Общая коррозия |
Нержавеющая сталь 316 | Высокий | Высокий | Выше | воздействие морской среды/химических веществ |
Четко определите требования к приложению, прежде чем выбирать материалы. Матрица выбора материалов сравнивает кандидатов, используя взвешенные критерии. Такой структурированный подход помогает принимать прозрачные решения.
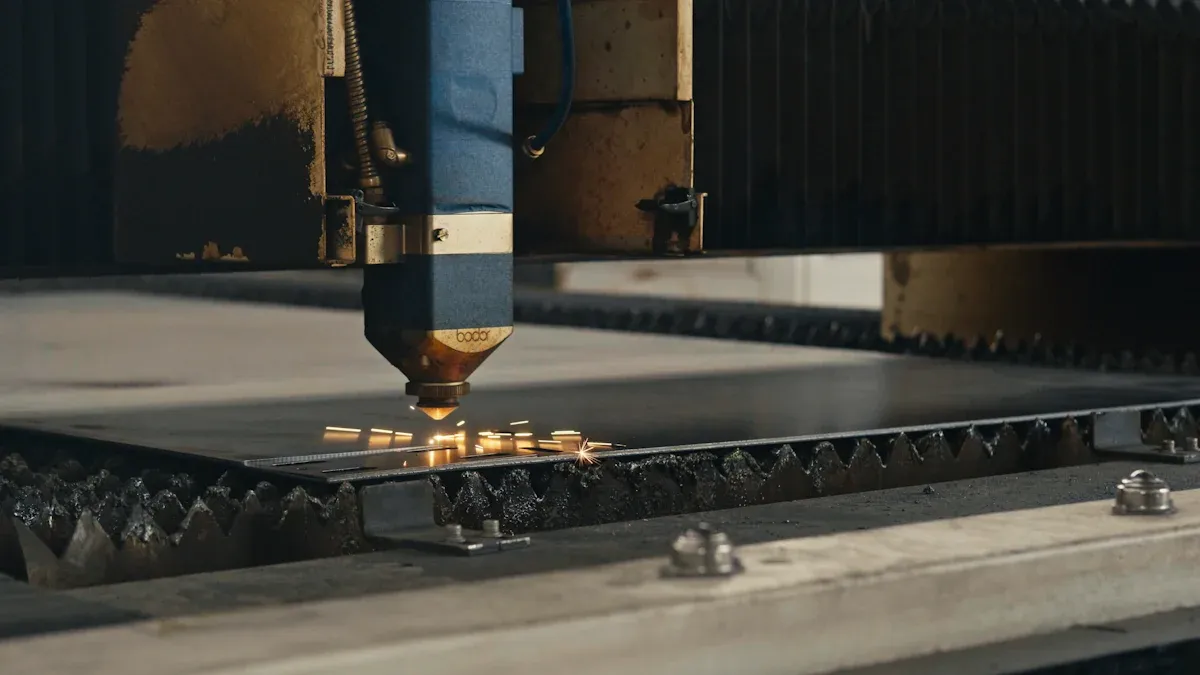
После того как ваш проект пройдет проверку на соответствие требованиям DFM и выбор материалов, начинается физическая работа. Процесс изготовления изделий из листового металла переходит от цифровых моделей к производственным операциям. Резка, гибка, сварка и отделка требуют специального оборудования, навыков и контроля качества. Понимание этих этапов поможет вам прогнозировать затраты, сроки выполнения и ограничения проекта. HPS Для точного выполнения каждого этапа работ компания использует самые современные системы лазерной резки с волоконным лазером, листогибочные прессы с ЧПУ и роботизированные сварочные станции.
Современная волоконно-лазерная резка обеспечивает исключительную точность. Ширина пропила варьируется от приблизительно 0,08 мм до 0,45 мм (от 0,003 до 0,018 дюйма) в зависимости от типа материала, толщины, мощности лазера и настроек фокусировки. Допуски на размеры деталей при использовании волоконно-лазерных станков Bystronic достигают ±0,125 мм до ±0,25 мм (от ±0,005 до ±0,010 дюйма). Эти значения изменяются в зависимости от сплава, толщины и геометрии детали.
Лазерная резка и пробивка занимают разные ниши в процессе обработки листового металла. Лазеры превосходно справляются со сложными и произвольными контурами, труднодоступными внутренними углами, мелкими деталями, единичными и мелкосерийными работами, а также с отражающими или более толстыми материалами при использовании волоконных лазеров. Бесконтактная резка не вызывает деформации детали от силы удара пуансона. Пробивка идеально подходит для обработки большого количества повторяющихся отверстий, стандартных круглых и фигурных отверстий, соответствующих имеющейся оснастке, а также формованных элементов, которые лазер не может изготовить — жалюзи, зенковки, выступы и углубления. При пробивке на стороне входа пуансона остается характерный край с закруглением и полированной полосой, а на стороне матрицы — зона излома с заусенцем.
Выбор между координатно-пробивной резкой и лазерной резкой зависит от нескольких факторов:
Фактор | Пробивка башни | Лазерная резка |
|---|---|---|
Тип и толщина материала | Наиболее эффективен для тонких листов (0,5–3 мм), таких как низкоуглеродистая и оцинкованная сталь; менее эффективен для более толстых материалов. | Эффективен для широкого спектра материалов толщиной до ~10 мм, включая отражающие металлы (при использовании волоконных лазеров) и неметаллы; лучше подходит для более толстых материалов. |
Сложность детали | Сложная задача для проработки тонких деталей; зависит от доступных форм инструментов. | Легко и с высокой точностью вырезает сложные, детализированные геометрические формы. |
Объём производства | Более эффективный и экономичный вариант для больших объемов простых, повторяющихся узоров. | Более высокая скорость обработки для небольших и средних объемов, особенно для детализированных или разнообразных элементов. |
Стоимость индивидуальной настройки и оснастки | Для изготовления каждого шаблона требуются специальные инструменты, что увеличивает затраты на оснастку при создании уникальных изделий. | Отсутствие затрат на оснастку; обеспечивает большую гибкость проектирования и простоту внесения изменений. |
Качество кромок и вторичная обработка | В зависимости от материала и инструмента может потребоваться снятие заусенцев или шлифовка. | Как правило, это позволяет получить более чистые кромки, сокращая или полностью исключая необходимость финишной обработки. |
Экономическая эффективность | Более низкая себестоимость оборудования; эксплуатационные расходы ~20–50 долларов в час; экономично для массового простого производства. | Более высокие начальные и эксплуатационные затраты (примерно 50–120 долларов в час); более эффективны для сложных конструкций и экономии материалов. |
Практическое разделение очевидно: лазеры обрабатывают геометрию и детали, а пробивка отверстий — объемные отверстия и сформированные элементы.
Листогибочные прессы с ЧПУ превращают плоские заготовки в трехмерные детали. Современные цифровые системы управления легко гарантируют допуск по углу изгиба в 1 градус, при этом точность измерения достигает 0,01 градуса. Основной проблемой является упругое восстановление материала. При стандартном радиусе изгиба упругое восстановление составляет от 20 до 30 процентов в зависимости от материала. Чеканка, требующая в шесть раз большей силы, чем гибка на воздухе, полностью исключает упругое восстановление.
Допуск на листогибочном прессе зависит от типа материала, точности станка и требований проекта. Для углеродистой стали допуск может составлять ±0,010 дюйма. Для нержавеющей стали требуются более свободные параметры из-за её упругого восстановления. Свойства материала, такие как твердость, пластичность и предел текучести, напрямую влияют на то, как листовой металл гнется под давлением. Более твердые материалы, такие как нержавеющая и углеродистая сталь, имеют тенденцию к восстановлению формы после формовки, что требует тщательной регулировки угла изгиба и усилия для поддержания точности. HPS Операторы листогибочных прессов используют усовершенствованную систему измерения углов для компенсации изменений параметров материала в режиме реального времени.
Сварка соединяет отдельные детали из листового металла в узлы. Конструкция соединения напрямую влияет на деформацию, прочность и технологичность. Рекомендации по проектированию помогают минимизировать тепловую деформацию и максимизировать прочность соединения:
Жесткость обеспечивается за счет геометрии соединения. Фланцы, кромки и формованные края придают жесткость тонкому листовому металлу и лучше противостоят деформации, чем сварка по свободным кромкам.
Разделите длинные швы на более короткие. Прерывистая сварка снижает постоянный подвод тепла и позволяет детали охлаждаться между проходами, предотвращая деформацию панели.
Сбалансированная сварка по всей детали. Симметричное расположение сварных швов обеспечивает равномерное распределение термического сжатия и предотвращает однонаправленное растяжение.
Разработка последовательности сварки. Симметричное группирование сварных швов и отказ от длинных односторонних проходов способствуют более эффективной последовательности сварки.
Для обеспечения устойчивости допустимы небольшие изменения геометрии. Более широкие полки, небольшие ребра или измененная геометрия панелей повышают жесткость при минимальном влиянии на функциональность.
Контролируйте зону термического воздействия (ЗТВ). Избегайте размещения сильно нагруженных или имеющих важное эстетическое значение элементов рядом со сварными швами. При необходимости добавьте локальную жесткость или укажите необходимость финишной обработки после сварки.
Обеспечьте доступность сварного шва и зазор для инструментов. Предусмотрите зазор для сварочных горелок TIG, сварочных пистолетов MIG и электродов для точечной сварки. Перепроектируйте соединения, добавив фланцы, изменив направление нахлеста или переместив сварные швы, вместо того чтобы прилагать чрезмерные усилия для выполнения сложных сварных швов.
Необходимо сбалансировать прочность соединения с подводимой тепловой энергией. Размер и длина сварного шва должны соответствовать требованиям к конструкции, чтобы избежать чрезмерной сварки тонкого листа.
Рассмотрите альтернативные методы соединения. Заклепки, клепка и конструкционные клеи практически не выделяют тепла. Они предпочтительны там, где приоритетом является контроль деформации. Гибридные стратегии, такие как точечная сварка с использованием клея, могут улучшить как эксплуатационные характеристики, так и технологичность производства.
Различные типы соединений ведут себя по-разному при сварке:
Тип соединения | Искаженное поведение | Примечания по применению / Сила действия | Последствия для дизайна |
|---|---|---|---|
Колени | Двойная толщина слоя удерживает тепло; деформация возрастает при сплошной сварке. | Высокая прочность на сдвиг; допускает подгонку деталей. | Используйте точечную или прерывистую сварку швов. |
Зад | Чувствителен к подгонке; зазоры увеличивают тепловыделение и деформацию. | Гладкая косметическая отделка | Для обеспечения свариваемости можно добавить опорные элементы или фланцы. |
Угол | Тепло концентрируется вдоль кромки с низкой жесткостью. | Эффективная конструкция для корпусов/рам. | Добавьте небольшие фланцы или используйте прерывистую сварку. |
Фланцевый | Меньшая деформация, чем при сварке свободного края. | Стабильная поверхность сварки, воспроизводимость | Предпочтительный материал для обеспечения стабильности размеров в тонких листах. |
Практические принципы проектирования определяют ваш подход к сварке:
Для лучшего проплавления, более качественного заполнения и более полного внешнего вида используйте сварные швы во внешних углах. Т-образные сварные швы обеспечивают превосходную прочность на сдвиг для ребер жесткости, косынок и перегородок. Варианты сварных швов во внутренних углах и внутренних угловых швах подходят для случаев, когда выступающие части сварного шва не допускаются.
Сначала спроектируйте конструкцию с учетом гибки. Сварка — это вторичный процесс после гибки. Сначала выполните 3D-моделирование гибочного инструмента и проверьте зазор между гибочным инструментом и сварными фланцами, чтобы они не препятствовали движению гибочного инструмента.
Никогда не изображайте угловые сварные швы, валики или вырезы под сварку в САПР. Модель должна отражать реальную геометрию несваренного изгиба, при этом компенсация сварного шва должна быть рассчитана в САПР.
Учитывайте сварные швы, не обеспечивающие герметичность. Лазерная сварка обеспечивает структурное соединение и выравнивание, но не водонепроницаемые или газонепроницаемые уплотнения. Зазоры для снятия изгиба и открытые швы не заполняются автоматически. Укажите герметик или ручную шлифовку для полного заполнения, если требуется герметизация.
Используйте самовыравнивание с помощью пазов и выступов. Защелкивающиеся выступы и пазы, вырезанные во время лазерной резки, обеспечивают точное выравнивание без использования приспособлений, исключая накопление ошибок при сборке. Ширина выступа должна быть в 3-5 раз больше толщины листа, с односторонним зазором от 0,1 до 0,15 мм.
На не сварных базовых поверхностях следует выполнить лазерную резку установочных отверстий (3,0–5,0 мм) для штифтов, пружинных штифтов или установочных болтов. Это повысит стабильность сборки при больших объемах и обеспечит контрольную точку.
Поверхностная обработка защищает детали от коррозии и обеспечивает желаемый внешний вид. Различные виды отделки обеспечивают разный уровень коррозионной стойкости по разной цене:
Тип отделки | Часы воздействия солевого тумана (ASTM B117) | Диапазон цен (за кв. фут) |
|---|---|---|
Порошковая покраска | 500–1000+ (сверхпрочные смолы могут выдерживать более 2000 циклов). | 0,75–2,50 долл. США |
Цинковое покрытие | 200–500 | 0,30–1,00 долл. США |
Анодирование (тип II) | 1000+ | 0,80–2,00 долл. США |
Анодирование (твердое покрытие типа III) | 2000+ | 1,50–4,00 долл. США |
Цинково-никелевое покрытие | 800–1200 | 1,50–3,50 долл. США |
Химическое никелирование | 500–1000+ | 2,00–5,00 долларов США |
Хромирование (декоративное/твердое) | Не указан | $3.00–$10.00+ |
Каждый вид отделки предназначен для определенных целей:
Порошковая покраска — самый экономичный вариант. Она лучше всего подходит для деталей, предназначенных для наружного применения, для разнообразия цветов и крупных компонентов. Ограничение: она не проводит электричество.
Цинковое покрытие относится к средне-низкому ценовому диапазону. Оно лучше всего подходит для бюджетной защиты от коррозии и крепежных элементов. Ограничение: ограниченный выбор цветов.
Анодирование относится к средней ценовой категории. Оно лучше всего подходит для повышения твердости и износостойкости алюминия. Ограничение: только алюминий, ограниченный выбор цветов.
Цинково-никелевое покрытие относится к самой дорогой категории. Оно лучше всего подходит для агрессивных сред и автомобильной промышленности. Ограничения: высокая стоимость, сложный процесс.
Химическое никелирование относится к средне-высокостороннему ценовому диапазону. Оно лучше всего подходит для равномерного покрытия сложных форм. Ограничение: низкая проводимость.
Ваш выбор зависит от условий эксплуатации, бюджета и функциональных требований. HPS Поможет вам выбрать отделку, соответствующую вашим потребностям в производительности и ограничениям по стоимости.
Первичная проверка образца подтверждает соответствие вашей первой производственной детали всем проектным требованиям. Процесс изготовления изделий из листового металла включает первичную проверку образца в качестве критически важного этапа контроля качества. Для структурирования этой проверки вы следуете стандарту AS9102. Вы добавляете обозначения на инженерных чертежах и создаете план проверки. Форма 1 отслеживает учет номера детали. Форма 2 документирует учет материалов и процесса. После изготовления детали вы измеряете каждую критически важную характеристику с помощью калиброванных инструментов. Функциональное тестирование проверяет соответствие деталей при сборке. Вы компилируете результаты в форму AS9102 3. Промежуточные проверки проводятся на каждом этапе производства. Операторы постоянно проверяют углы изгиба, положение отверстий и состояние поверхности. Такой подход позволяет выявлять отклонения до того, как они приведут к дорогостоящей доработке.
К распространённым отклонениям от допусков при обработке листового металла относятся:
Точность позиционирования отверстия зависит от возможностей лазерной резки и толщины материала.
Отклонение длины фланца происходит из-за упругого восстановления материала при гибке.
Проблемы, связанные с углом изгиба, возникают при работе с материалами, обладающими высокой упругостью, такими как нержавеющая сталь.
Отклонение от плоскостности затрагивает большие тонкие панели после сварки или формовки.
Изменение ширины паза влияет на точность подгонки компонентов при сборке.
Выбор материала существенно влияет на достижимые допуски. Изготовление коротких фланцев требует сложной конструкции, поскольку они не имеют надлежащей опоры для листогибочного пресса. Накопление допусков на нескольких изгибах затрудняет поддержание окончательных размеров, особенно в случае тонких гибких материалов.
Снижение допусков там, где высокая точность не требуется, может привести к значительной экономии средств без ущерба для функциональности. Изменение допуска с ±0,05 мм до ±0,5 мм для некритических размеров упрощает производственные процессы и снижает процент брака.
Этот процесс начинается с определения ключевых элементов сборки. Соберите данные о размерах из чертежей и CAD-моделей. Выберите метод анализа: наихудший сценарий или статистический анализ. Создайте цепочку допусков, связывающую все ключевые элементы. Оптимизируйте конструкцию, сначала ослабив некритичные допуски. Такой многоуровневый подход позволяет сосредоточить производственные ресурсы только там, где точность необходима для функционирования.
Методы сборки деталей из листового металла различаются по прочности, скорости и стоимости:
Метод | Лучше всего подходит для | Сила | Относительная стоимость |
|---|---|---|---|
Точечная сварка | Тонкостенные материалы большого объема | Высокий | Низкий |
Сварка MIG/TIG | Конструкционные сварные соединения | Очень высокий | Середина |
Захватывающе | Постоянные соединения без нагрева | Середина | Низкий–Средний |
Завершающий удар | Легкие соединения без крепежных элементов | Середина | Низкий |
Клеевое склеивание | Косметические поверхности из смешанных материалов | Середина | Середина |
Толщина покрытия влияет на точность сборки. Покрытие изменяет размеры отверстий и пазов. Конструкция, идеально собирающаяся в необработанном металле, может вызвать помехи после нанесения покрытия. Функциональное тестирование подтверждает полную работоспособность сборки в соответствии со спецификациями. Вы проверяете точность сборки и производительность в ожидаемых условиях. HPS Весь этот процесс управляется под одной крышей, обеспечивая качество на каждом этапе.
Процесс изготовления изделий из листового металла представляет собой взаимосвязанную последовательность. Проектирование в САПР определяет деталь, изготовление придает ей форму, а контроль качества и сборка подтверждают ее работоспособность. Раннее сотрудничество в рамках проектирования с учетом технологичности производства (DFM), контролируемые допуски и строгий контроль качества предотвращают дорогостоящие доработки и задержки. HPS Компания предоставляет полный спектр услуг по изготовлению продукции — от проектирования и точной резки и формовки до сварки, отделки и сборки — под одной крышей, сокращая сроки выполнения заказов и уменьшая количество ошибок при передаче. Контактная информация HPS Превратить ваши CAD-файлы в надежные, готовые к производству сборки.
На деталях, вырезанных лазером, можно ожидать погрешность от ±0,125 мм до ±0,25 мм. При гибке на листогибочном прессе обычно обеспечивается погрешность ±1 градус. HPS соответствует допускам, предъявляемым к вашим функциональным требованиям.
Сроки выполнения заказа зависят от сложности, объема и отделки. Прототипы отгружаются за несколько дней. Серийное производство занимает недели. HPS Предоставляет графики в ходе проверки DFM (проектирования с учетом технологичности).
Да. HPS Мы поддерживаем вас на всех этапах, от создания единичных прототипов до крупносерийного производства. Вы получаете стабильное качество и единую точку контакта на каждом этапе.
 Получите расценки сейчас


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska