Справочник для китайских производителей изделий из листового металла: что нужно знать покупателям-производителям оригинального оборудования в 2026 году
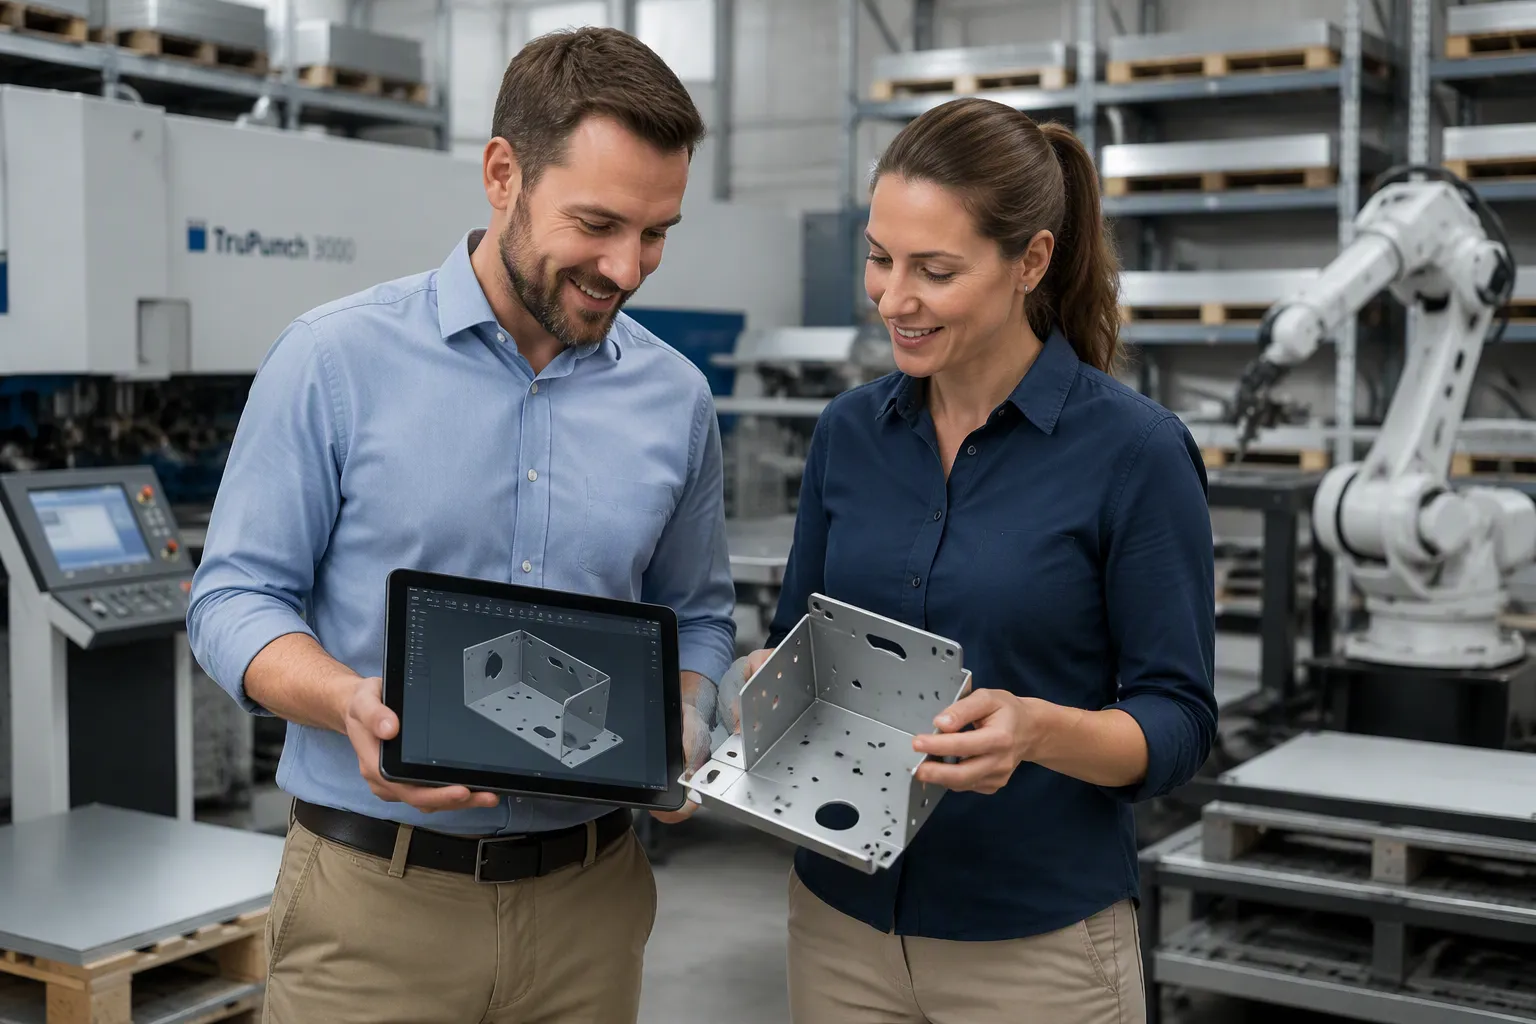
Выбор партнера по изготовлению изделий из листового металла в Китае осуществляется на основе проверки технологических возможностей, включая точность. Отделка листового металла, трафаретная печатьПрежде чем обсуждать цену, необходимо получить сертификаты качества, инженерную поддержку и наладить коммуникацию. Неправильный выбор приведет к необходимости переделок, потере оснастки, задержкам и рискам, связанным с интеллектуальной собственностью. В 2026 году растущий внутренний спрос и более строгие требования к качеству потребуют дополнительной осмотрительности. Завод, работающий по OEM-стандарту, владеет своими процессами и инженерами; торговая компания — нет.
В первую очередь проверьте оборудование и сертификаты завода. Этот шаг гарантирует, что они соответствуют вашим требованиям к качеству.
Обратитесь за помощью к дизайнеру на раннем этапе. Это позволит избежать дорогостоящих ошибок и сэкономить время.
Начните с небольшого тестового заказа. Такой подход позволит убедиться в возможностях завода, прежде чем приступать к крупномасштабному производству.
При оценке партнера по изготовлению изделий из листового металла в Китае, успех или неудача сотрудничества определяются четырьмя факторами. Каждый фактор раскрывает истинные возможности завода, выходящие за рамки маркетинговых заявлений.
Перед обсуждением цены необходимо проверить оборудование завода. Станки в цехе определяют допуски, материалы и объемы производства. Для ЧПУ-прессования параметры, указанные ниже, представляют собой стандартные возможности, которые вы должны ожидать от квалифицированного производителя OEM-класса:
Параметр | Спецификация |
|---|---|
Толщина материала | 0,5 мм – 10 мм |
Поддерживаемые материалы | Алюминий, нержавеющая сталь, низкоуглеродистая сталь, медь |
Формы отверстий | Круглый, квадратный, прямоугольный, с прорезями, на заказ |
Максимальный размер листа | Размеры до 1250 мм × 2500 мм (зависят от типа пресса) |
Допуск | ±0,05 мм (типичное значение) |
Объём производства | От мелкосерийного прототипирования до массового производства |
Стандартные ручные или механические пуансоны обычно работают с листовым металлом толщиной до 3–6 мм, в зависимости от размера пуансона и твердости материала. Гидравлические и станки с ЧПУ могут работать с металлом толщиной до 10 мм и более при наличии соответствующего инструмента. Для обеспечения жестких допусков и повторяющихся операций необходимы штампы из закаленной стали, совместимые с ЧПУ. Необходимо обеспечить соответствие зазора между пуансоном и штампом толщине материала, чтобы предотвратить износ и деформацию инструмента.
Завод, который регулярно обслуживает свое оборудование, обеспечивает стабильное качество. От квалифицированного производителя следует ожидать соблюдения следующих правил:
Проверяйте и затачивайте пробойники после каждых 5000–20000 ударов, в зависимости от твердости материала и частоты использования.
Регулярно смазывайте все движущиеся компоненты.
Регулярно проводите проверки соосности.
Регулярно проверяйте износ штампов, чтобы продлить срок службы инструмента и обеспечить точность.
HPS Компания использует современное оборудование для ЧПУ-перфорации, лазерной резки, гибки и сварки, отвечающее этим требованиям на всех этапах производства.
Наличие сертификатов отличает добросовестного OEM-производителя от обычного предприятия, выполняющего частное производство. Каждая отрасль требует наличия специфических сертификатов, и вы должны убедиться, что ваш поставщик имеет необходимые сертификаты для вашей продукции. В таблице ниже приведены отраслевые требования:
Промышленность | Базовая сертификация | Дополнительное требование |
|---|---|---|
General OEM | ISO 9001:2015 | Данные FAI/Cpk предоставляются по запросу. |
Автомобильная промышленность | IATF 16949 | Документация PPAP |
Аэрокосмическая/оборонная промышленность | AS9100D | Отслеживаемость материалов, осведомленность об ITAR |
Медицинские изделия | ISO 13485 | Контроль чистоты и шероховатости поверхности |
Стандарт ISO 9001:2015 является базовым; отраслевые сертификаты (IATF 16949, AS9100D, ISO 13485) свидетельствуют о том, что поставщик ориентирован на работу с регулируемыми OEM-производителями.
Помимо отраслевых сертификатов, необходимо понимать более широкую картину соответствия нормативным требованиям. В следующей таблице перечислены сертификаты, регулирующие доступ на рынок:
Сертификация | Объем | Актуальность для OEM-поставщиков |
|---|---|---|
ISO 9001:2015 | Системы управления качеством | Обязательный базовый уровень для всех промышленных поставщиков. |
ISO 14001:2015 | Управление окружающей средой | Требуется для соблюдения требований ЕС и корпоративного устойчивого развития. |
ISO 45001:2018 | Охрана труда и техника безопасности | Крайне важно для соблюдения требований аудита в условиях высокого риска. |
Маркировка CE | Соответствие стандартам ЕС (машиностроение, электромагнитная совместимость, низковольтное оборудование) | Требуется для товаров, продаваемых в Европейской экономической зоне. |
Сертификация UL | Безопасность компонентов/систем | Незаменим для электрических корпусов и панелей (например, UL 50, UL 508A). |
FDA 21 CFR Часть 820 | Регулирование системы качества | Требуется для деталей из листового металла медицинского назначения. |
AS9100D | Управление качеством в аэрокосмической отрасли | Для цепочек поставок в аэрокосмической и оборонной отраслях. |
RoHS / REACH | Соответствие требованиям по обращению с опасными веществами | Требуется для рынков электроники и ЕС. |
При оценке сертификатов следуйте этим практическим советам:
Сертификация ISO 9001 широко распространена среди крупных производителей и охватывает контроль технологических процессов, процедуры корректирующих действий и квалификацию поставщиков. Запросите действующий сертификат и убедитесь, что его область применения соответствует вашим требованиям.
Для автомобильной промышленности соответствие стандарту IATF 16949 можно получить у более крупных и специализированных поставщиков. Уточните, может ли поставщик подготовить отчеты о проверке первого образца (FAI) и результаты работы КИМ с аннотациями GD&T.
При работе с медицинскими изделиями необходимо убедиться, что производители приводят свои процессы в соответствие с требованиями стандарта ISO 13485.
Перед принятием решения запросите сертификационные документы. Проверяйте качество, используя документально подтвержденные процессы, а не маркетинговые уловки.
HPS Компания имеет сертификат ISO 9001:2015 и поддерживает процессы, соответствующие стандарту IATF 16949, для клиентов из автомобильной отрасли, предоставляя полный спектр услуг по оформлению документации для экспортных рынков.
Поддержка проектирования с учетом технологичности производства (DFM) напрямую снижает количество доработок и производственные затраты. Производитель, предлагающий анализ DFM на этапе составления коммерческого предложения, предотвращает проблемы до того, как они попадут в цех. В таблице ниже показано, как конкретные правила DFM снижают количество доработок:
Правила проектирования DFM | Как это сокращает объем доработок | Количественно измеренное воздействие |
|---|---|---|
Проектируйте сварные швы с учетом доступности. | Для соединений, до которых сварщик не может комфортно дотянуться, требуются специальные приспособления и более низкая скорость перемещения. | Более высокие показатели доработки при игнорировании доступности. |
Четко укажите требования к маскированию на чертежах. | Обнаружение в процессе производства неустановленной маскировки приводит к доработке и задержке. | Предотвращает доработки и задержки, связанные с выявленными на поздних этапах потребностями в маскировании. |
Соблюдайте безопасное расстояние от отверстия до изгиба (например, 3,0 мм против 0,5 мм для нержавеющей стали толщиной 1,0 мм). | Отверстия, расположенные слишком близко к линиям изгиба, деформируются в процессе формовки, что приводит к браку или необходимости доработки. | При производстве сложных деталей количество брака может составлять от 5 до 15% от общей себестоимости продукции. |
Добавьте рельефные изгибы к плоским выкройкам. | Отсутствие зазоров приводит к разрывам в углах, что может привести к браку детали. | Предотвращает до 400 потенциальных мест дефектов в партии из 100 деталей, каждая из которых имеет 4 угла. |
Применяйте принципы проектирования с учетом технологичности конструкции (DFM) на ранних этапах проектирования. | Раннее внедрение позволяет сократить потери материалов и производственные ошибки. | Сокращение отходов материалов примерно на 18%; количество производственных ошибок сократилось почти на четверть. |
DFM снижает затраты, согласовывая проектные решения с реальными производственными возможностями. Он минимизирует отходы материалов, исключает необходимость в изготовлении нестандартной оснастки, сокращает время наладки и упрощает сборку. К распространенным ошибкам проектирования, увеличивающим затраты на изготовление, относятся:
Излишне жесткие допуски на некритичные элементы.
Нестандартные радиусы изгиба или размеры отверстий, требующие специальной оснастки.
Детали, которые расходуют материал впустую или неэффективно укладываются друг на друга.
Сборки, требующие сложных приспособлений или не имеющие элементов выравнивания.
Незамеченный доступ для осмотра, крепления или сварки
Технология DFM повышает качество за счет проектирования деталей, которые проще и стабильнее производить. Стандартная оснастка, стабильные процессы формования, технологичные допуски и самоцентрирующиеся элементы сборки — все это снижает вариативность. Конструкции, соответствующие стандартным производственным процессам, сокращают время на переналадку, исключают необходимость заказа специальных материалов, улучшают технологический процесс на всех этапах: резка-формование-сварка-отделка, а также предотвращают доработки. HPS Предоставляет обратную связь по проектированию с учетом технологичности конструкции (DFM) для каждого коммерческого предложения, помогая вам оптимизировать ваши проекты до начала производства.
Специалисты отрасли, управляющие цепочками поставок между Азией, Европой и США, описывают систему сертификации экспорта изделий из листового металла как многоуровневую. Некоторые стандарты служат универсальными базовыми показателями, другие — региональными контролирующими механизмами, а некоторые открывают доступ к наиболее прибыльным заказам в оборонной и аэрокосмической отраслях. Производство качественных деталей — это только половина дела. Доказательство соответствия требованиям посредством соответствующих сертификатов — вот что действительно позволяет экспортировать изделия из листового металла за границу. Реальный пример: заказ американского клиента на изготовление монтажных кронштейнов из Вьетнама застрял на таможне из-за отсутствия у поставщика надлежащих деклараций RoHS и REACH, что привело к задержке на несколько недель и тысячам долларов.
В таблице ниже указано, какие сертификаты вам необходимы для выхода на конкретные рынки:
Сертификация / Стандарт | Цель / Доступ к рынку |
|---|---|
ISO 9001 | Базовая система управления качеством |
Маркировка CE | доступ на рынок ЕС |
Сертификация UL | Американские электрические корпуса |
Декларации RoHS и REACH | Таможенное оформление въезда в ЕС/США. |
соответствие ITAR | доступ к оборонному сектору |
AS9100D | доступ к аэрокосмическому сектору |
IATF 16949 | доступ к автомобильному сектору |
Надежная система управления качеством включает в себя следующие важнейшие элементы:
Предотвращение дефектов как основной принцип
Процессы непрерывного совершенствования
Сокращение отходов
Прослеживаемость материалов от источника до готовой детали
Встроенный контроль качества на каждом рабочем месте.
Документация, готовая к оформлению в соответствии с PPAP, перед отправкой.
Систематическая оценка процессов и контроль производственных процессов (VDA 6.3)
Структурированные этапы: определение спецификации, отслеживание материалов, резка и обжим, сборка, контроль качества на производственной линии, окончательная документация.
Качество – это больше, чем просто соответствие техническим требованиям. Это наличие правильных систем, процессов и дисциплины для обеспечения стабильных и надежных результатов. Наша приверженность качеству подкрепляется международно признанными стандартами и структурированными методами управления качеством, включая IATF 16949 для автомобильной промышленности, ISO 9001 для систематического управления качеством и непрерывного совершенствования, VDA 6.3 для систематической оценки процессов и контроля производственных процессов, а также UL 157 для применимых требований безопасности. Для наших клиентов это означает большую уверенность в стабильности процессов, качестве продукции, надежности и долгосрочных поставках.
HPS Внедряет эти методы управления качеством на каждой производственной линии, гарантируя, что ваши детали будут соответствовать экспортным требованиям без задержек на таможне.
Истинные возможности завода проявляются, когда вы проверяете, насколько хорошо он контролирует каждый этап производства. Необходимо понимать, какие процессы выполняются внутри компании, а какие зависят от внешних поставщиков. HPS Обеспечивает полный внутренний контроль над резкой, гибкой, сваркой и отделкой для гарантирования стабильного качества.
Внутренний контроль обеспечивает прямую подотчетность. Когда завод передает на аутсорсинг критически важные процессы, отслеживание качества становится сложнее, а сроки выполнения заказов увеличиваются. Вам следует отдавать приоритет поставщикам, которые контролируют основные этапы производства, а не выступают в роли координаторов сборки.
Точность начинается с станка. При лазерной резке можно ожидать следующих типичных допусков:
Процесс | Особенность | Диапазон допусков |
|---|---|---|
Лазерная резка | Линейный размер (<100 мм) | от ±0,05 до ±0,1 мм |
Лазерная резка | Линейный размер (>100 мм) | от ±0,1 до ±0,5 мм |
Лазерная резка | Диаметр отверстия (<5 мм) | от ±0,05 до ±0,1 мм |
Лазерная резка | Диаметр отверстия (>5 мм) | от ±0,1 до ±0,15 мм |
Изгиб | Допуск по углу | от ±0,5° до ±1,0° |
Изгиб | Линейный размер (после изгиба) | от ±0,3 до ±0,8 мм |
Толщина материала влияет на эти значения. Тонкие материалы допускают более жесткие допуски. Перед заключением договора с поставщиком следует запросить данные о возможностях вашего конкретного материала и толщины.
Дефекты сварки могут поставить под угрозу целостность детали. К распространенным проблемам относятся:
Дефект | Коренные причины | Контрмеры |
|---|---|---|
Прогорание | Избыточный подвод тепла, тонкое сечение | Снизьте температуру, увеличьте скорость движения, используйте упор. |
Пористость | Загрязняющие вещества, влага | Очистка поверхностей, улучшение покрытия газом. |
Отсутствие слияния | Низкая тепловая мощность, некачественная сборка. | Повышение энергии, правильная подготовка суставов |
Взлом | Высокое ограничение, водород | Предварительный нагрев, снятие внутренних напряжений, расходные материалы с низким содержанием водорода. |
Для качественной обработки поверхности требуется аналогичный контроль. Необходимо убедиться, что завод документирует каждый этап обработки и проверяет изделие на наличие дефектов перед отгрузкой.
Лучшие китайские партнеры по изготовлению изделий из листового металла могут обеспечить плавный переход от прототипа к полномасштабному производству. Прототипные партии выявляют проблемы конструкции и проверяют оснастку. Пилотные партии подтверждают повторяемость результатов при целевом объеме производства. Вам нужен поставщик, который обеспечивает точность на протяжении тысяч единиц, а не только первых нескольких. HPS Переход от прототипа к серийному производству без пересмотра допусков или введения новых переменных.
Необходимо остановить поставку некачественной продукции до ее поступления в производство. Квалифицированный китайский партнер по изготовлению изделий из листового металла проверяет каждую поступающую партию на соответствие установленным требованиям. Ожидайте следующих проверок:
Сравните сертификат заводских испытаний (MTC) с фактическими характеристиками материала по марке, номеру плавки, толщине и состоянию поверхности.
Проведите измерение твердости (по Роквеллу или Бринеллю) на случайных образцах из каждой партии.
Для проверки химического состава, особенно для титана и высоколегированных сталей, используйте портативный рентгенофлуоресцентный анализатор.
Перед раскроем проверьте размеры, плоскостность и состояние кромок заготовки.
Поместить на карантин и вернуть любую партию, не прошедшую проверку.
Контроль качества проводится в два этапа. Контроль в процессе производства выявляет проблемы на ранней стадии и позволяет контролировать производственный процесс. Окончательный контроль подтверждает соответствие всем спецификациям и требованиям перед отгрузкой.
Этап проверки | Когда это происходит | Основная цель | Ключевое преимущество |
|---|---|---|---|
Контроль в процессе производства | В процессе изготовления | Выявляйте проблемы на ранних стадиях и контролируйте процесс. | Снижает риски и повышает эффективность. |
Заключительная проверка | После производства | Убедитесь в соблюдении всех технических условий и требований. | Обеспечивает более высокое качество результатов до доставки. |
Ваш поставщик должен подтвердить отсутствие дефектов, проверить все размеры и рассматривать окончательную проверку как последнюю контрольную точку качества.
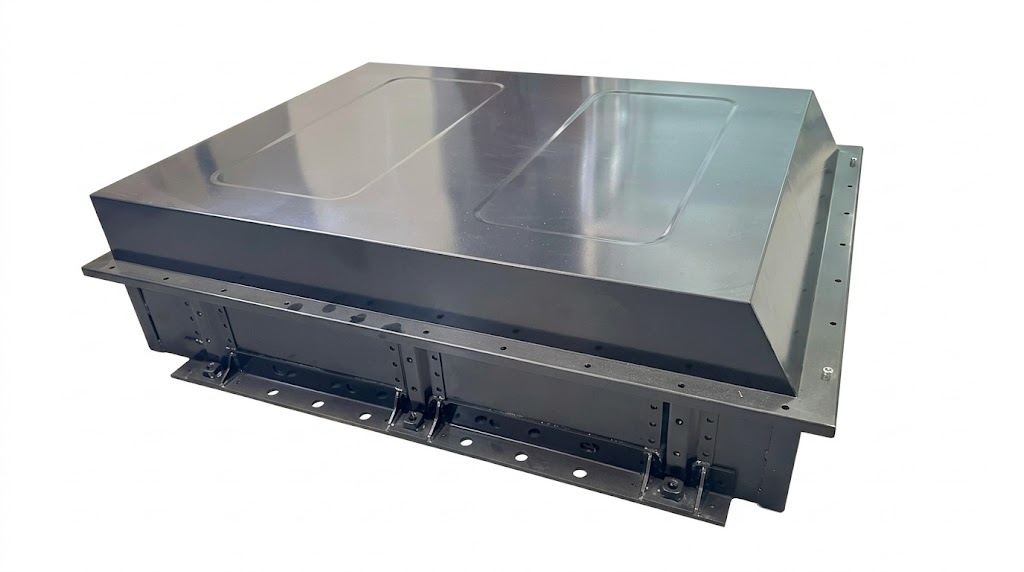
В Изготовление корпусов для аккумуляторных батарей из листового металла на заказ (OEM).Прослеживаемость позволяет взять неисправную деталь с места эксплуатации и отследить ее происхождение до конкретной партии сырья, оборудования, оператора и настроек процесса. Каждое измерение, результат испытания и действие по проверке должны быть зафиксированы. Сертификаты соответствия, отчеты о проверке и журналы калибровки создают этот контрольный след. При возникновении несоответствий структурированный метод, такой как отчет 8D, помогает в анализе проблемы, ее локализации, выявлении первопричины и принятии постоянных корректирующих мер. Вспомогательные инструменты включают диаграмму Исикавы и метод «5 почему». Выявленные недостатки могут инициировать обновление FMEA, плана контроля или рабочих инструкций.
Первичная проверка образца (FAI) проверяет соответствие первоначального изделия установленным требованиям. FAI проводится при появлении новых деталей или внесении изменений в производственный процесс. В отчете фиксируются объективные доказательства соответствия продукции требованиям. В аэрокосмических программах для структурированной документации FAI может использоваться стандарт AS9102. Типичные документы включают:
Отчеты о первичном осмотре и контроле размеров
Чертежи, выполненные в аэрофотосъемке, и сертификаты на материалы.
Сертификат соответствия
Формы AS9102 и сертификаты специальных процессов
Идентификация детали или партии
Перед продолжением производства необходимо утвердить предварительный осмотр.
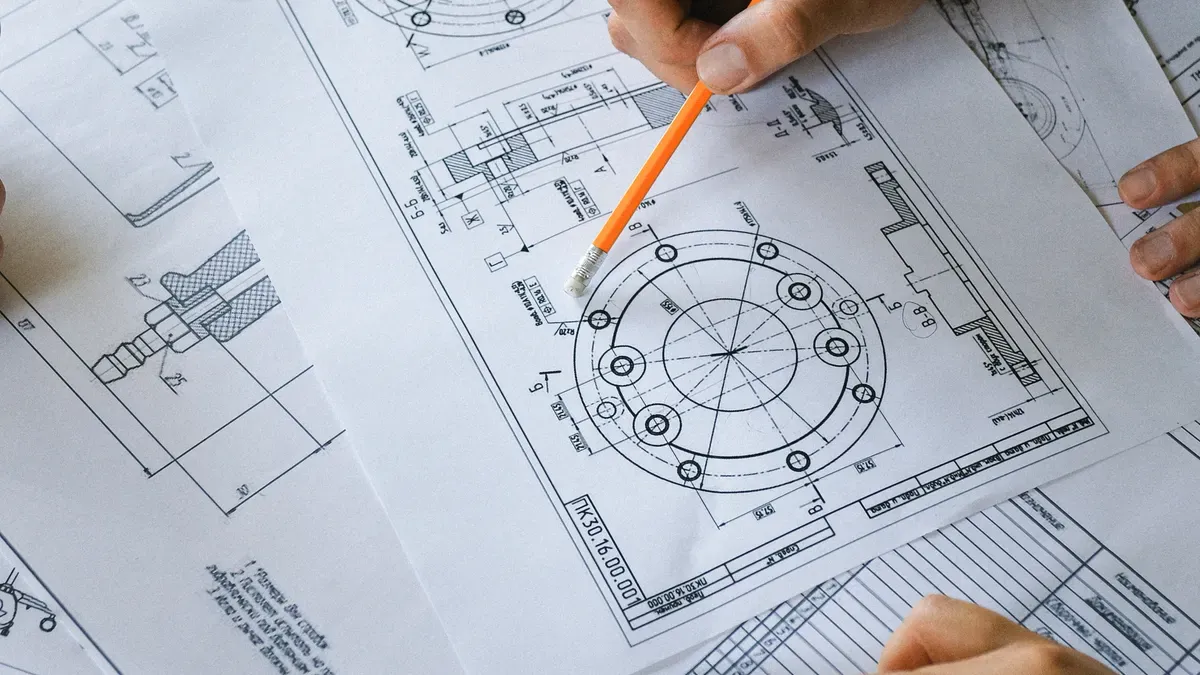
Ваш технический чертеж является единственным источником достоверной информации для вашего партнера по обработке листового металла. Неоднозначный чертеж приводит к ошибкам интерпретации, доработкам и задержкам. Точность вашей документации начинается с трех важнейших областей: допусков, материалов и спецификаций отделки.
Для каждого размера на чертеже необходимо четко указать допуск. В таблице ниже приведены стандартные диапазоны допусков, которые следует указывать для распространенных элементов листового металла:
Особенность | Стандартный допуск | Критический допуск |
|---|---|---|
Размеры профиля реза | ±0,2 мм | ±0,05 мм |
Положение изгиба относительно отверстия | ±0,3 мм | ±0,1 мм |
Угол изгиба | ±1,0° | ±0,5° |
Плоскостность (на 300 мм) | ±0,5 мм | ±0,2 мм |
Необходимо указать точный сорт материала, допуск по толщине и состояние закалки. Требования к качеству поверхности должны быть указаны на чертеже, а не в отдельном электронном письме. Четкий чертеж исключает догадки.
Запросы предложений на трансграничные поставки терпят неудачу, когда чертежи и ожидания не совпадают. Три основных причины проблем. Во-первых, некоторые покупатели ожидают, что поставщик интерпретирует «стандартную отделку», не определяя её. Во-вторых, покупатели часто опускают спецификации сварки, оставляя тип соединения и глубину проплавления на усмотрение завода. В-третьих, критически важные для функционирования размеры редко получают четкую маркировку на чертеже.
Даже малейшее отклонение в допуске по диаметру отверстия может превратить функциональную деталь в брак. Документируйте все необходимые размеры вашей детали.
Прежде чем отправлять первый чертеж, задайте себе следующие вопросы: Какой формат файла предпочитает ваш поставщик для импорта? Содержит ли ваш чертеж блок изменений с историей правок? Отмечены ли критически важные размеры с помощью обозначений GD&T? HPS Включайте эти вопросы в каждый ответ на запрос предложений, гарантируя точную передачу ваших технических замыслов в производство. Тщательно проработанный чертеж сэкономит недели переписки и обмена информацией.
Объем заказа и сложность конструкции определяют цену за единицу продукции. Затраты на оснастку для гибочных станков, штампов и приспособлений добавляют фиксированные первоначальные расходы. Эти затраты распределяются на весь объем заказа, что делает крупные заказы дешевле за единицу продукции. Для прототипов стоимость оснастки значительно возрастает. На диаграмме ниже показано, как себестоимость единицы продукции снижается с увеличением объема заказа.
Рассмотрим следующую структуру затрат для типичной детали:
Количество | Стоимость за единицу (доллары США) | Общая стоимость | Стоимость по сравнению с 1000 шт. |
|---|---|---|---|
5 | 58,00 долларов США | 290 долларов | +680% |
25 | 32,00 долларов | 800 долларов | +290% |
100 | 18,00 долларов | 1800 долларов | +120% |
500 | 10,00 долларов | 5000 долларов | +22% |
1000 | 8,20 долларов | 8200 долларов США | Исходный уровень |
HPS Обеспечивает прозрачное ценообразование без скрытых затрат на оснастку для стандартных деталей.
Минимальные объемы заказа различаются в зависимости от поставщика. Как утверждает один из отраслевых источников:
Многие китайские фабрики устанавливают минимальный объем заказа в 500 или 1000 единиц... Компания MSTFAB предлагает быстрое изготовление на заказ небольших партий, начиная с минимального объема заказа в 20 единиц.
Обычно минимальный объем заказа (MOQ) для изготовления деталей на заказ в Китае составляет от 50 до 100 штук. Для прототипов или повторных заказов можно обсудить меньшие объемы.
Стандартные сроки выполнения заказов на обработку листового металла на станках с ЧПУ составляют от 10 до 15 рабочих дней. Ускоренное обслуживание сокращает этот срок до 5-7 дней за дополнительную плату.
Большинство заводов, работающих по OEM-стандартам, требуют предоплату в размере от 30% до 50%, а остаток суммы оплачивается до отгрузки. Для крупных заказов могут быть приняты условия оплаты банковским переводом (T/T) или аккредитивом (L/C). Уточните условия в договоре купли-продажи.
Многие поставщики заявляют, что являются производителями, но действуют как посредники. Перед заключением сделки необходимо проверить статус завода-изготовителя. Китайские партнеры по изготовлению изделий из листового металла, владеющие собственными производственными линиями, резко отличаются от торговых компаний. Используйте следующую таблицу, чтобы выявить распространенные способы маскировки и применить практические меры противодействия:
Маскировка | Контрмера |
|---|---|
Название компании «Manufacturing Co., Ltd.» используется как общее обозначение, но фактически сфера ее деятельности не определена. | Всегда проверяйте сферу действия бизнес-лицензии, а не название компании. |
Фотографии заводских деталей на сайте. | Выполните обратный поиск изображений (Google Images, TinEye, Yandex). |
Арендованное помещение для видеозвонков | Перезвоните без предупреждения, попросите показать другие углы, проверьте настенное разрешение на ведение бизнеса, поговорите с работниками, отвечающими за связь. |
Поддельные сертификаты (ISO, CE и т. д.) | Проверьте соответствие общедоступным реестрам органа, выдавшего сертификат (IAF CertSearch, EU NANDO, FDA). |
Завод, обслуживающий только внутренних клиентов, не обладает необходимым опытом экспорта. Такие поставщики часто не предоставляют надлежащую документацию для таможенного оформления, например, декларации RoHS или REACH. Заводы, ориентированные на экспорт, понимают международные стандарты качества и требования к доставке. Прямой завод, такой как... HPS разработала экспортные процессы, позволяющие избежать подобных задержек.
В процессе составления сметы несколько тревожных признаков указывают на более серьезные проблемы. Обратите внимание на следующие особенности поведения:
Заявление о компетентности во всех процессах без задавания технических вопросов.
Предоставление сметы в течение 30 минут без запроса ваших чертежей или спецификаций.
Отказ от видеозвонка или очного осмотра завода.
Цены значительно ниже рыночных, без веских объяснений.
Непредоставление отчетов о предыдущих проверках (с удаленными данными клиента)
Каждый из этих сигналов указывает на поставщика, который создаст проблемы в процессе производства или отгрузки.
Перед размещением производственного заказа необходимо проверить заявления поставщика. Эти шаги защитят ваши инвестиции и подтвердят с
 Получите расценки сейчас


 IPv6 ПОДДЕРЖИВАЕМАЯ СЕТЬ
Оставить сообщение
Сканировать в Wechat :
Сканировать в WhatsApp :
Hi! Click one of our members below to chat on

 English
 Français
 Deutsch
 Русский
 Italiano
 Español
 Nederland
 日语
 한국어
 Svenska